Cilindro de fuente certificado para empresas o plantas de bomberos
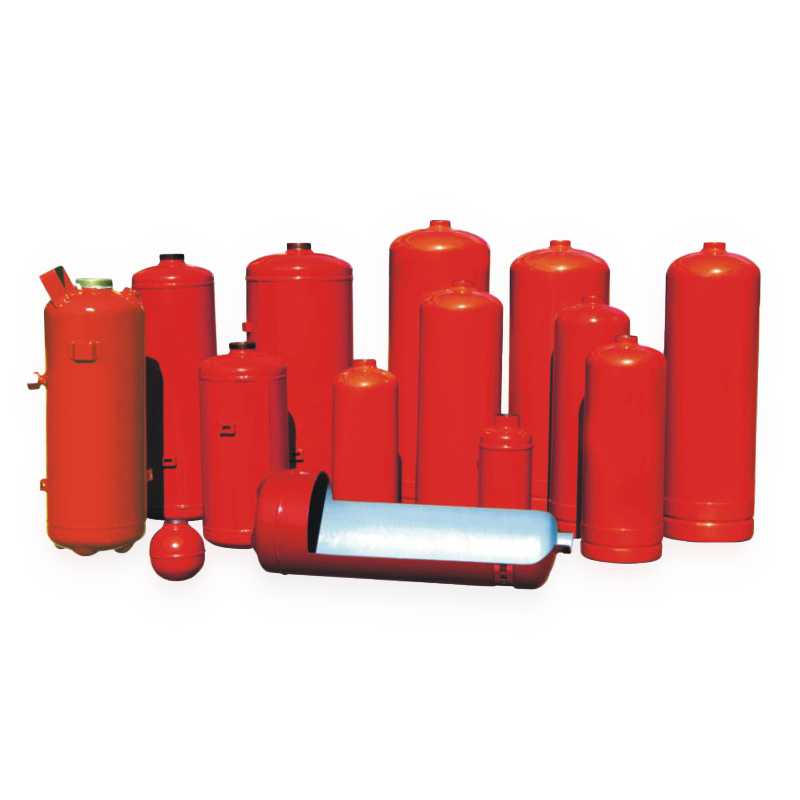
Con nuestros años de experiencia en la investigación y el desarrollo de cilindros extintores, Firesafer puede producir cilindros de máxima calidad y de todo tipo para las necesidades de los clientes.
Los distintos países tienen diferentes requisitos en cuanto a la forma y las especificaciones de los cilindros. Firesafer cuenta con una variedad de moldes para la fabricación de cilindros para extintores y puede lograr una entrega rápida de su pedido.
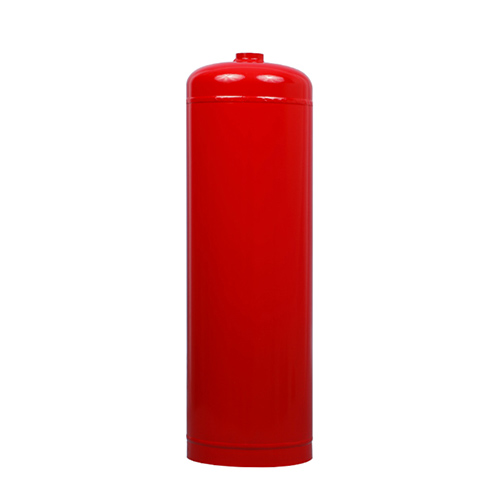
M Fondo
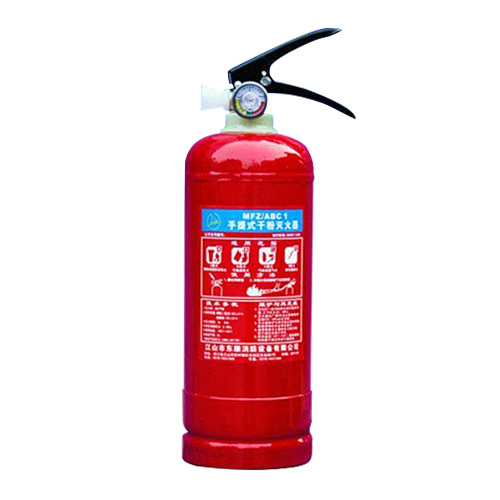
Anillo inferior
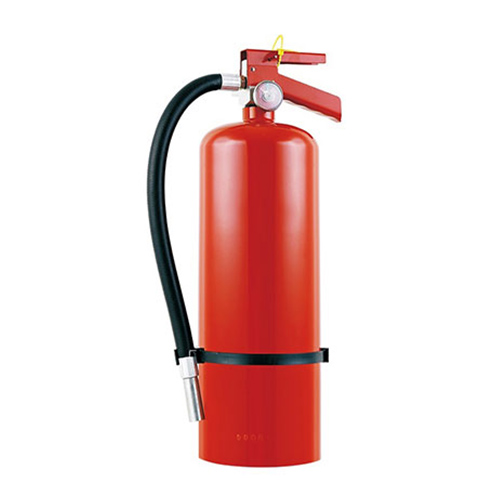
Botella cantonesa
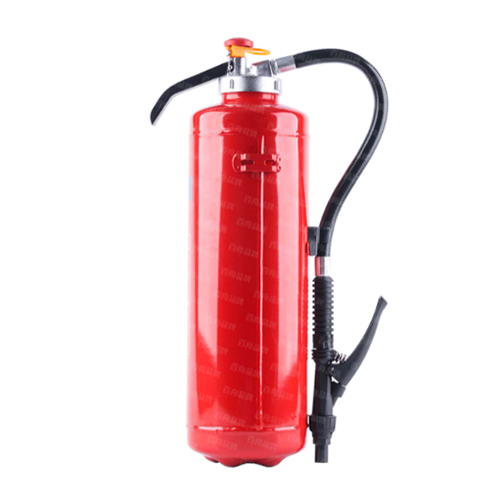
Fondo de flor de ciruelo
Cada uno probado hidrostáticamente a 3,0 mpa para garantizar la calidad y la seguridad sin explosión.
Alta resistencia a la corrosión y menor peso debido al uso de materiales de acero al carbono desde la adquisición de la materia prima hasta el moldeo del producto.
Ya sea que se encuentre en Europa, América del Norte, América del Sur, Oceanía o el Sudeste Asiático, tenemos las certificaciones que necesita.
Brindamos servicios de adquisición y ensamblaje de válvulas para satisfacer sus necesidades de adquisición de productos terminados.
Nuestro producto cumple con los requisitos de transporte para productos químicos secos y húmedos.
Además del color rojo estándar, también puedes personalizar otros colores como verde, azul, etc.
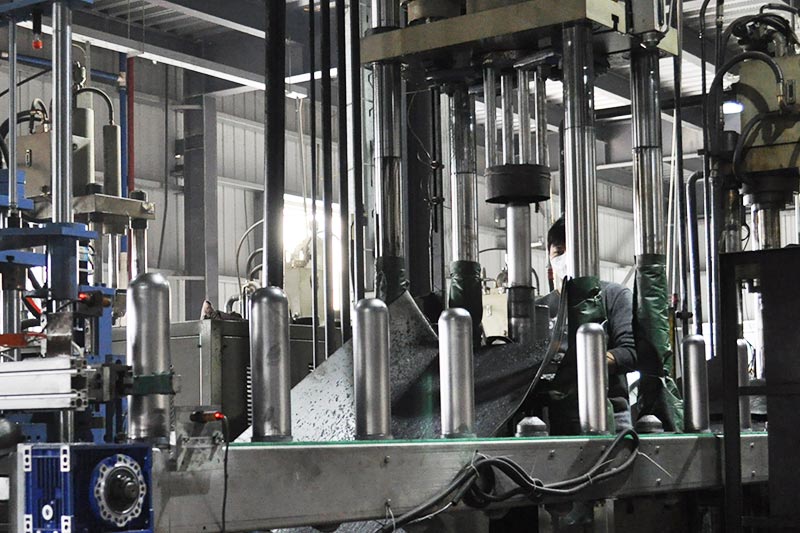
Contamos con el equipo más eficiente de la industria para lograr una alta precisión y producción automática en el proceso de estampado, y la tapa inferior coincide con el barril con un espacio de control de ≤0.5mm.
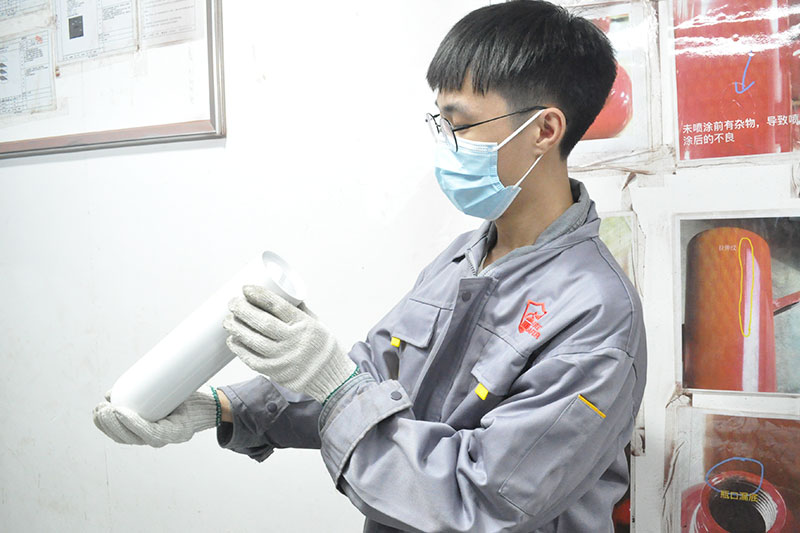
Presurice el cuerpo de la botella a 3,0 mpa durante 1 minuto, 100% garantiza que no haya fugas, rupturas ni deformaciones visibles.
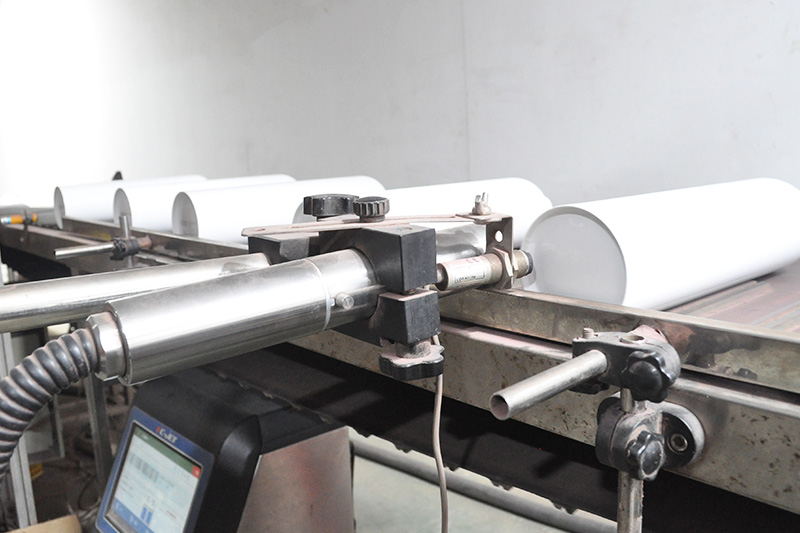
Las máquinas de codificación automática permiten marcar de forma única cada producto fabricado por firesafer para que se pueda rastrear continuamente el origen del producto.
Los cilindros de los extintores suelen estar fabricados de acero al carbono, acero inoxidable o aleación de aluminio, dependiendo del tipo de extintor, la presión de trabajo, los requisitos de resistencia a la corrosión y la norma aplicable.
Acero carbono Es el material más utilizado para muchos cilindros portátiles de extintores de polvo seco, agua y espuma, especialmente los cilindros soldados. Ofrece un equilibrio práctico entre resistencia, conformabilidad, soldabilidad y coste de fabricación.
Acero inoxidable Se utiliza en aplicaciones donde se requiere mayor resistencia a la corrosión, durabilidad o mejor apariencia. Puede seleccionarse para extintores utilizados en entornos marinos, de procesamiento de alimentos, químicos u otros entornos corrosivos, aunque generalmente es más caro que el acero al carbono.
aleación de aluminio Se suele elegir cuando el bajo peso y la buena resistencia a la corrosión son importantes. También se utiliza en ciertos diseños de cilindros sin costura o de alta presión.
El material y el espesor de pared correctos deben seleccionarse de acuerdo con agente extintor, estructura del cilindro, presión de trabajo y de prueba, entorno operativo y norma de fabricación aplicable..
Un cilindro de extintor de incendios soldado se compone típicamente de tres secciones principales de acero: cubierta superior, cuerpo del cilindro y cubierta inferior.
A diferencia de los cilindros embutidos que se forman a partir de una sola pieza de acero, los cilindros extintores soldados se fabrican formando estos componentes por separado y luego uniéndolos mediante una serie de procesos de soldadura.
Dependiendo de la capacidad de producción requerida y el nivel de automatización, el cuerpo del cilindro se puede fabricar utilizando uno u otro proceso semiautomático de conformado de láminas o un proceso de formación de tubos totalmente automatizado.
Las tapas superior e inferior se fabrican a partir de bobinas de acero mediante estampado.
Dependiendo de la capacidad de producción requerida y la utilización de materiales, se pueden utilizar dos métodos de producción típicos:
Línea de estampado lineal
La bobina de acero se desenrolla y se introduce directamente en una prensa, donde las piezas en bruto de la tapa superior e inferior se estampan y se les da forma progresivamente.
Línea de estampado en zigzag de garganta profunda
Un sistema de alimentación en zigzag accionado por servomotor desplaza la tira de acero lateralmente durante el estampado, lo que permite optimizar la disposición del material y reducir el desperdicio de acero.
Tras el estampado y el conformado, las tapas superior e inferior terminadas se preparan para la posterior soldadura de los cilindros.
Antes del montaje y la soldadura del cilindro, la tapa inferior se puede marcar con la información de producción requerida utilizando un máquina de codificación.
Dependiendo de los requisitos del fabricante, el marcado puede incluir información como la fecha de producción, número de lote, modelo, especificación u otra información de trazabilidad.
El proceso de marcado se completa antes de la soldadura, de modo que la identificación requerida quede formada de forma permanente en la tapa inferior antes de que pase a formar parte del cilindro terminado.
Para la producción semiautomática, las láminas de acero se cortan primero a las dimensiones requeridas según el diámetro y la altura del cilindro.
A continuación, cada lámina pasa por una máquina laminadora para formar el cuerpo cilíndrico.
Tras el conformado por laminación, se recortan los bordes y los extremos del cuerpo del cilindro para conseguir las dimensiones requeridas y preparar el cuerpo para la soldadura.
A continuación, se suelda la junta longitudinal para cerrar de forma permanente la chapa de acero laminada y formar la carcasa del cilindro.
Posteriormente, se colocan la tapa superior y la tapa inferior y se sueldan al cuerpo del cilindro, normalmente con equipos de soldadura semiautomáticos o con asistencia del operario.
El proceso típico es:
Corte de chapa → Conformado por rodillos → Recorte de carrocería → Soldadura de costura longitudinal → Soldadura de tapa superior e inferior
Para capacidades de producción más elevadas, el cuerpo del cilindro se puede fabricar utilizando una línea automática de fabricación de tubos.
La bobina de acero se desenrolla continuamente, se le da forma y se suelda longitudinalmente para formar un tubo con el diámetro especificado.
El tubo formado luego entra en un Máquina automática de corte, recorte y estrechamiento de cuellos, donde se corta a la longitud cilíndrica requerida. Los extremos superior e inferior del cuerpo del cilindro se recortan y conforman automáticamente según las dimensiones de soldadura requeridas.
A continuación, el cuerpo del cilindro preparado se traslada al proceso de soldadura posterior.
El proceso automático típico es:
Bobina de acero → Conformado de tubos → Soldadura longitudinal de costura → Corte a medida → Recorte de extremos / Estrechamiento
Este método automatizado reduce significativamente la manipulación manual y proporciona dimensiones de cilindro más uniformes para una producción continua.
Una vez preparadas la tapa superior, el cuerpo del cilindro y la tapa inferior, las tres secciones se ensamblan para formar el cilindro completo del extintor de incendios.
Las tapas superior e inferior están colocadas con precisión en el cuerpo del cilindro y soldadas alrededor de su circunferencia.
Dependiendo de la configuración de producción, este proceso puede llevarse a cabo utilizando estaciones de soldadura manuales, equipos semiautomáticos o una línea de soldadura de cilindros multiestación totalmente automática.
Junto con la costura longitudinal, estas soldaduras circunferenciales forman la estructura soldada principal del cilindro terminado.
Una vez preparadas la tapa superior, el cuerpo del cilindro y la tapa inferior, las tres secciones se ensamblan para formar el cilindro completo del extintor de incendios.
Las tapas superior e inferior están colocadas con precisión en el cuerpo del cilindro y soldadas alrededor de su circunferencia.
Dependiendo de la configuración de producción, este proceso puede llevarse a cabo utilizando estaciones de soldadura manuales, equipos semiautomáticos o una línea de soldadura de cilindros multiestación totalmente automática.
Junto con la costura longitudinal, estas soldaduras circunferenciales forman la estructura soldada principal del cilindro terminado.
Tras comprobar la estanqueidad del cilindro del extintor, se pule y limpia la superficie para eliminar defectos, marcas de soldadura y residuos de óxido, mejorando así la calidad de la superficie antes del proceso de recubrimiento.
A continuación, se aplica uniformemente un recubrimiento en polvo sobre la superficie externa y se cura a la temperatura especificada para formar un acabado protector duradero.
Para ciertos diseños de extintores a base de agua o espuma, también se puede aplicar un revestimiento interno resistente a la corrosión según las especificaciones del producto.
En esta etapa, la producción del cilindro vacío soldado para extintor de incendios está prácticamente terminada.
La principal diferencia entre los cilindros de extintor soldados y los de embutición profunda radica en la forma en que se forma y se ensambla la carcasa del cilindro.
A cilindro de extintor de incendios soldado Normalmente se fabrica a partir de componentes de acero formados por separado. En una construcción común de tres piezas, el cilindro consta de un cubierta superior, cuerpo cilíndrico enrollado y cubierta inferior. El cuerpo del cilindro tiene una costura soldada longitudinal, mientras que las tapas superior e inferior se sueldan posteriormente al cuerpo.
A cilindro de embutición profunda Se fabrica mediante el conformado de una pieza de acero en bruto utilizando una o varias operaciones de prensado. Dependiendo del diseño del cilindro, esto reduce el número de uniones soldadas necesarias para formar la carcasa resistente a la presión.
Las dos construcciones también requieren equipos de producción diferentes:
Cilindro soldado:
Conformado de acero → Conformado de rodillos/tubos → Soldadura longitudinal → Soldadura de ensamblaje
Cilindro de embutición profunda:
Troquelado → Embutición profunda → Conformado/recorte adicional → Procesos de ensamblaje posteriores
Ninguna de las construcciones debe juzgarse simplemente como “mejor”. El diseño apropiado depende de la presión requerida, especificaciones del cilindro, volumen de producción, estándar de fabricación y mercado objetivo..
La presión que puede soportar un cilindro de extintor depende de su diseño, material, espesor de pared, tipo de extintor y la norma de fabricación aplicable. No existe una presión nominal única que se aplique a todos los cilindros de extintor.
Los extintores de baja presión con depósito de gas y los cilindros de CO₂ de alta presión, por ejemplo, funcionan en condiciones de presión muy diferentes.
Por este motivo, no deben confundirse tres valores:
Las presiones de trabajo y de prueba requeridas siempre deben confirmarse en función del modelo específico del cilindro y la norma aplicable.
Un cilindro de extintor vacío no contiene agente extintor ni gas presurizador antes de que el extintor se llene y se ensamble.
Esencialmente, es el contenedor a presión del extintor. Dependiendo de la configuración de suministro, se puede suministrar un cilindro vacío como cilindro desnudo o junto con componentes como la válvula, el tubo de sifón, el manómetro, la manguera u otros accesorios.
Tras el montaje, el contenido depende del tipo de extintor. Un extintor terminado puede contener polvo químico seco, agua, solución de espuma, CO₂ u otro agente extintor aprobado.
En el caso de los extintores de polvo seco, agua y espuma a presión almacenada, también se puede introducir un gas presurizador por separado durante la producción final.
Sí. El diámetro y la altura de un cilindro de extintor vacío se pueden personalizar dentro de los límites del diseño del cilindro, el proceso de fabricación y los requisitos de presión aplicables.
Las dimensiones del cilindro normalmente se determinan según lo requerido:
Capacidad del agente extintor, volumen interno, espesor de la pared, presión de trabajo, conexión de la válvula y diseño general del extintor.
Para cilindros soldados, la personalización también puede requerir ajustes en el Herramientas para la tapa superior e inferior, diámetro de formación del cuerpo del cilindro, longitud de corte y dispositivos de soldadura..
Si se requiere un nuevo tamaño de cilindro, el cliente deberá proporcionar un plano del cilindro existente o la capacidad y las dimensiones principales requeridas para que se pueda evaluar la viabilidad de fabricación antes de la producción.
Sí. Los cilindros vacíos de extintores generalmente se pueden suministrar con colores de recubrimiento personalizados y la marca del cliente, sujeto a la norma de producto aplicable y a los requisitos de marcado locales.
El recubrimiento en polvo se utiliza habitualmente para el acabado exterior del cilindro. Si bien el rojo se asocia comúnmente con los extintores portátiles, existen otros colores disponibles para productos, aplicaciones o mercados específicos.
La creación de marca para el cliente se puede aplicar utilizando métodos como: impresión serigráfica, etiquetado u otros procesos de marcado adecuados, dependiendo de las especificaciones del cilindro y los requisitos del pedido.
Sin embargo, la personalización de la marca no debe sustituir las marcas obligatorias en los cilindros, la información de seguridad ni la identificación relacionada con la certificación exigida por el mercado de destino.
Para fabricar o presupuestar con precisión un cilindro de extintor a medida, el proveedor primero debe comprender el diseño del extintor, los requisitos de presión y la normativa del mercado de destino.
Para una consulta sobre cilindros personalizados, es útil proporcionar la siguiente información:
Si se está reproduciendo un cilindro existente, proporcionar un Dibujo técnico o especificación de muestra física puede reducir significativamente la incertidumbre dimensional.
Después de rellenar el formulario, aparecerá un especialista en equipos contra incendios se pondrá en contacto contigo en 24 horas.
El primer objetivo será comprender sus necesidades para, juntos, desarrollar un plan de negocio y ofrecerle el mejor precio para usted.
+86 15521103013
Nos pondremos en contacto con usted en el plazo de 1 hora, por favor, preste atención al correo electrónico con el sufijo “@firesafer.com”.