Cylindre source certifié pour les compagnies ou usines de pompiers
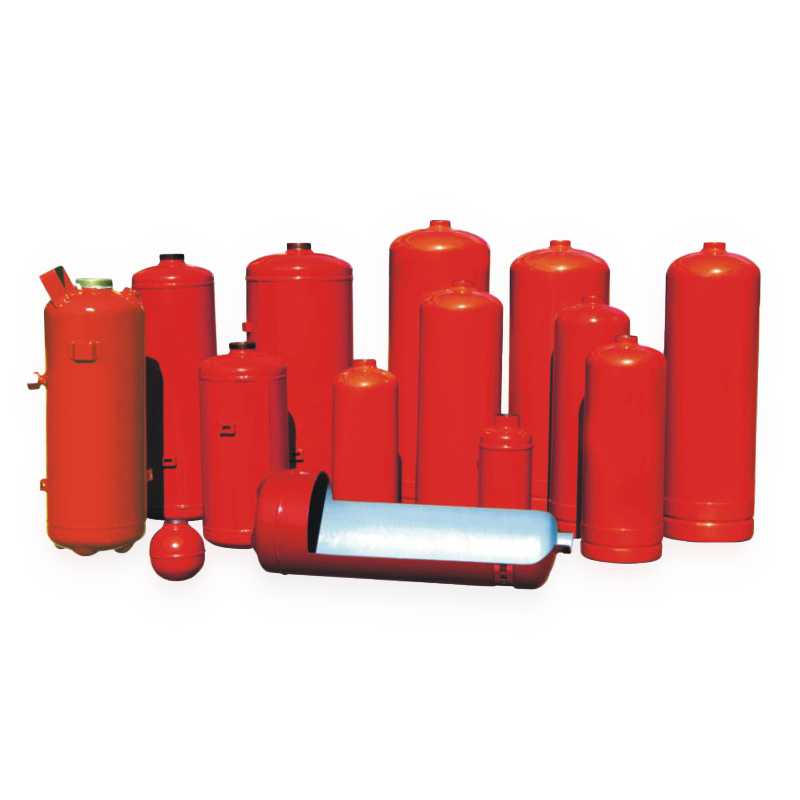
Grâce à nos années d'expérience dans la recherche et le développement de cylindres d'extincteurs, Firesafer peut produire des cylindres de qualité supérieure et de tous types pour les besoins des clients.
Différents pays ont des exigences différentes concernant la forme et les spécifications des cylindres. Firesafer dispose d'une variété de moules pour la fabrication de cylindres d'extincteur et peut rapidement obtenir une livraison rapide de votre commande.
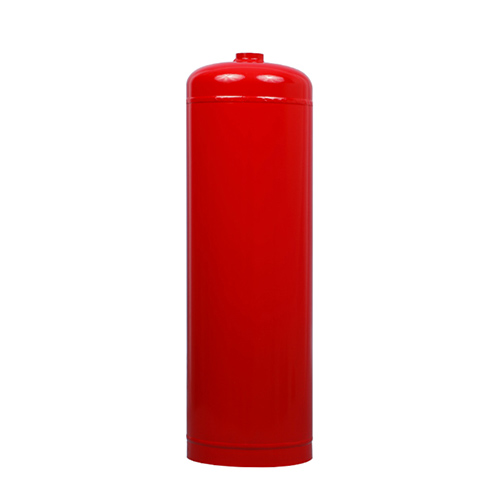
M Bas
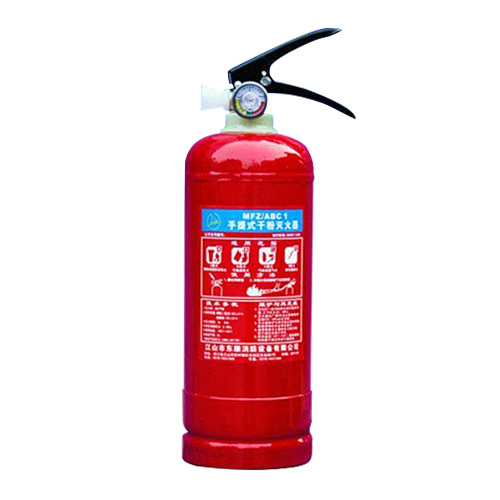
Anneau inférieur
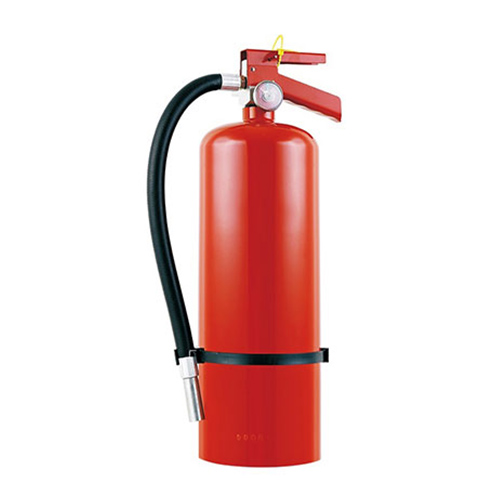
Bouteille cantonaise
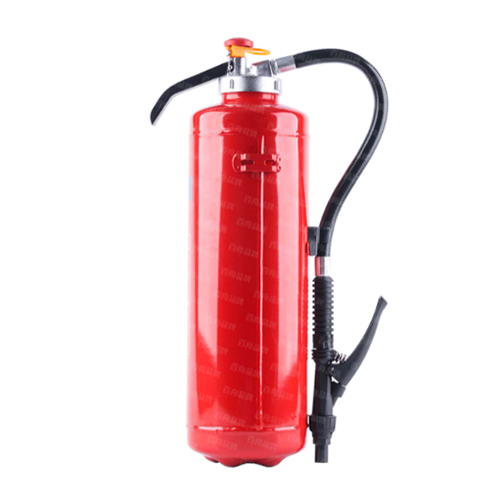
Bas de fleur de prunier
Chacun testé par 3,0 MPa hydrostatiquement pour garantir la qualité et la sécurité sans explosion
Haute résistance à la corrosion et poids plus léger grâce à l'utilisation de matériaux en acier au carbone, depuis l'approvisionnement en matières premières jusqu'au moulage du produit.
Que vous soyez en Europe, en Amérique du Nord, en Amérique du Sud, en Océanie ou en Asie du Sud-Est, nous avons les certifications dont vous avez besoin
Nous fournissons des services d'approvisionnement et d'assemblage de vannes pour répondre à vos besoins en matière d'approvisionnement en produits finis.
Notre produit répond aux exigences de transport pour les produits chimiques secs et les produits chimiques humides
En plus de la couleur rouge standard, vous pouvez également personnaliser d'autres couleurs comme le vert, le bleu, etc.
Nous disposons de l'équipement le plus efficace de l'industrie pour obtenir une production de haute précision et automatique dans le processus d'estampage, et le couvercle inférieur correspond au canon avec un écart de contrôle de ≤0,5 mm.
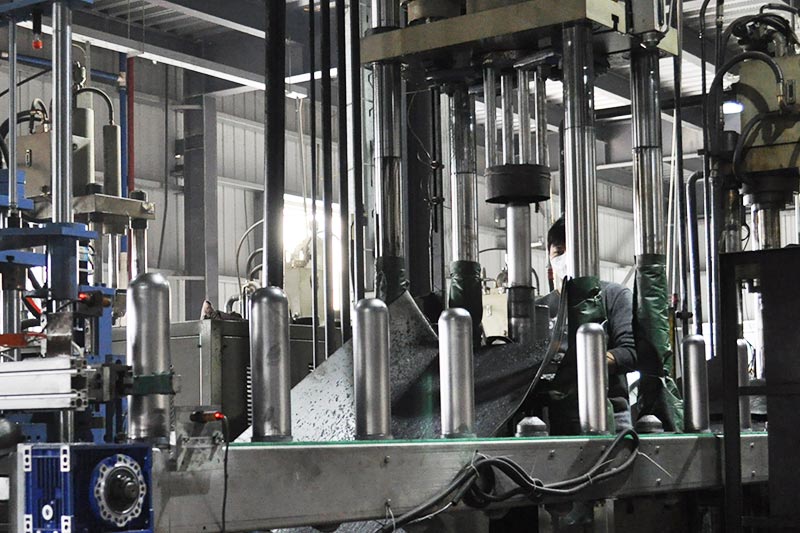
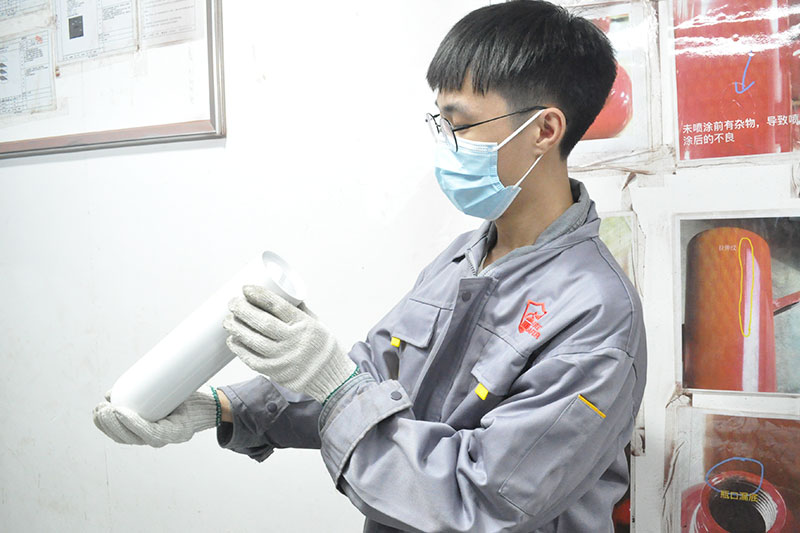
Pressurisez le corps de la bouteille à 3,0 MPa pendant 1 min, 100% garantit l'absence de fuite, de rupture et de déformation visible.
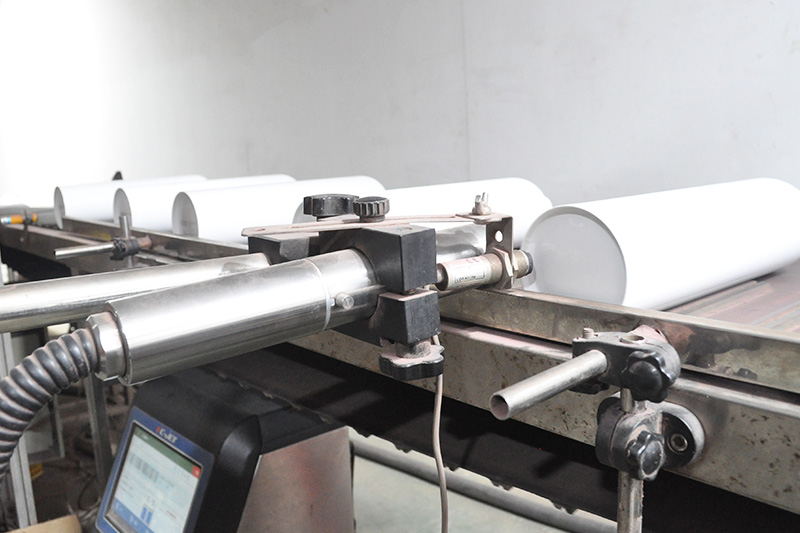
Les machines de codage automatiques permettent à chaque produit fabriqué par firesafer d'être marqué de manière unique afin que l'origine du produit puisse être suivie en permanence.
Les cylindres d'extincteurs sont généralement fabriqués en acier au carbone, en acier inoxydable ou en alliage d'aluminium, selon le type d'extincteur, la pression de service, les exigences de résistance à la corrosion et la norme applicable.
acier au carbone Il s'agit du matériau le plus couramment utilisé pour de nombreux cylindres d'extincteurs portables à poudre, à eau et à mousse, notamment pour les cylindres soudés. Il offre un bon compromis entre résistance, formabilité, soudabilité et coût de fabrication.
Acier inoxydable Il est utilisé pour les applications exigeant une meilleure résistance à la corrosion, une durabilité accrue ou un aspect plus esthétique. Il peut être choisi pour les extincteurs utilisés dans les environnements marins, agroalimentaires, chimiques ou autres milieux corrosifs, bien qu'il soit généralement plus cher que l'acier au carbone.
alliage d'aluminium On le choisit généralement lorsque la légèreté et une bonne résistance à la corrosion sont importantes. Il est également utilisé pour certains modèles de cylindres sans soudure ou haute pression.
Le matériau et l'épaisseur de paroi appropriés doivent être sélectionnés en fonction de agent extincteur, structure du cylindre, pression de service et d'essai, environnement d'exploitation et norme de fabrication applicable.
Un cylindre d'extincteur soudé est généralement composé de trois sections principales en acier : couvercle supérieur, corps du cylindre et couvercle inférieur.
Contrairement aux cylindres emboutis formés à partir d'une seule pièce d'acier, les cylindres d'extincteurs soudés sont fabriqués en formant séparément ces composants, puis en les assemblant par une série de procédés de soudage.
En fonction de la capacité de production requise et du niveau d'automatisation, le corps du cylindre peut être fabriqué soit par l'un, soit par l'autre des procédés suivants : procédé de formage de feuilles semi-automatique ou un processus de formage de tubes entièrement automatisé.
Les couvercles supérieur et inférieur sont fabriqués à partir d'une bobine d'acier par estampage.
En fonction de la capacité de production requise et de l'utilisation des matériaux, deux méthodes de production typiques peuvent être utilisées :
Ligne d'estampage linéaire
La bobine d'acier est déroulée et introduite directement dans une presse, où les ébauches des couvercles supérieur et inférieur sont progressivement estampées et formées.
Ligne d'estampage en zigzag à gorge profonde
Un système d'alimentation servo en zigzag déplace latéralement la bande d'acier pendant l'emboutissage, permettant d'optimiser la disposition du matériau et de réduire les déchets d'acier.
Après estampage et formage, les couvercles supérieur et inférieur finis sont préparés pour le soudage ultérieur du cylindre.
Avant l'assemblage et le soudage du cylindre, le couvercle inférieur peut être marqué avec les informations de production requises à l'aide d'un machine à coder.
Selon les exigences du fabricant, le marquage peut comprendre des informations telles que : date de production, numéro de lot, modèle, spécification ou autres informations de traçabilité.
Le marquage est effectué avant le soudage afin que l'identification requise soit formée de manière permanente sur le couvercle inférieur avant qu'il ne devienne partie intégrante du cylindre fini.
Pour la production semi-automatique, les tôles d'acier sont d'abord découpées aux dimensions requises en fonction du diamètre et de la hauteur du cylindre.
Chaque feuille passe ensuite dans une machine à laminer pour former le corps cylindrique.
Après le profilage, les bords et les extrémités du corps du cylindre sont ébarbés pour obtenir les dimensions requises et préparer le corps pour le soudage.
Le joint longitudinal est ensuite soudé pour fermer définitivement la tôle d'acier laminée et former l'enveloppe du cylindre.
Le couvercle supérieur et le couvercle inférieur sont ensuite positionnés et soudés au corps du cylindre, généralement à l'aide d'un équipement de soudage assisté par un opérateur ou semi-automatique.
Le processus typique est le suivant :
Découpe de tôle → Profilage → Ébavurage de la carrosserie → Soudage longitudinal → Soudage des couvercles supérieur et inférieur
Pour des capacités de production plus élevées, le corps du cylindre peut être fabriqué à l'aide d'une ligne de fabrication de tubes automatisée.
La bobine d'acier est déroulée en continu, mise en forme et soudée longitudinalement pour former un tube du diamètre spécifié.
Le tube ainsi formé pénètre ensuite dans un machine automatique de découpe, de finition et de col, La pièce est découpée à la longueur de cylindre requise. Les extrémités supérieure et inférieure du corps du cylindre sont automatiquement ébarbées et formées selon les dimensions de soudage requises.
Le corps du cylindre ainsi préparé est ensuite transféré à l'étape de soudage suivante.
Le processus automatique typique est le suivant :
Bobine d'acier → Formage de tubes → Soudage longitudinal → Découpe à longueur → Ébavurage / Rétrécissement des extrémités
Cette méthode automatisée réduit considérablement la manutention manuelle et assure des dimensions de cylindres plus homogènes pour une production en continu.
Une fois le couvercle supérieur, le corps du cylindre et le couvercle inférieur préparés, les trois sections sont assemblées pour former le cylindre d'extincteur complet.
Les couvercles supérieur et inférieur sont positionnés avec précision sur le corps du cylindre et soudés sur leur circonférence.
Selon la configuration de production, ce procédé peut être réalisé à l'aide de postes de soudage manuels, d'équipements semi-automatiques ou d'une ligne de soudage de cylindres multi-stations entièrement automatisée.
Avec la soudure longitudinale, ces soudures circonférentielles forment la structure soudée principale du cylindre fini.
Une fois le couvercle supérieur, le corps du cylindre et le couvercle inférieur préparés, les trois sections sont assemblées pour former le cylindre d'extincteur complet.
Les couvercles supérieur et inférieur sont positionnés avec précision sur le corps du cylindre et soudés sur leur circonférence.
Selon la configuration de production, ce procédé peut être réalisé à l'aide de postes de soudage manuels, d'équipements semi-automatiques ou d'une ligne de soudage de cylindres multi-stations entièrement automatisée.
Avec la soudure longitudinale, ces soudures circonférentielles forment la structure soudée principale du cylindre fini.
Une fois l'étanchéité du cylindre d'extincteur vérifiée, sa surface est polie et nettoyée afin d'éliminer les défauts de surface, les marques de soudure et les résidus d'oxyde, améliorant ainsi la qualité de la surface avant le processus de revêtement.
Un revêtement en poudre est ensuite appliqué uniformément sur la surface extérieure et polymérisé à la température spécifiée pour former une finition protectrice durable.
Pour certains modèles d'extincteurs à eau ou à mousse, un revêtement interne résistant à la corrosion peut également être appliqué conformément aux spécifications du produit.
À ce stade, la production du cylindre d'extincteur soudé vide est pratiquement terminée.
La principale différence entre les cylindres d'extincteurs soudés et emboutis réside dans la manière dont l'enveloppe du cylindre est formée et assemblée.
A cylindre d'extincteur soudé Il est généralement fabriqué à partir de composants en acier formés séparément. Dans une construction courante en trois parties, le cylindre se compose d'un couvercle supérieur, corps cylindrique enroulé et couvercle inférieur. Le corps du cylindre présente une soudure longitudinale, tandis que les couvercles supérieur et inférieur sont ensuite soudés au corps.
A cylindre embouti profond Il est fabriqué en emboutissant une ébauche d'acier au moyen d'une ou plusieurs opérations de formage à la presse. Selon la conception du cylindre, cela réduit le nombre de joints soudés nécessaires à la formation de l'enveloppe porteuse.
Les deux constructions nécessitent également des équipements de production différents :
Cylindre soudé :
Formage de l'acier → Profilage de rouleaux/tubes → Soudage longitudinal → Soudage d'assemblage
Cylindre embouti :
Découpe → Emboutissage profond → Formage/ébavurage → Opérations d'assemblage ultérieures
Aucune des deux constructions ne doit être jugée simplement comme “ meilleure ”. La conception appropriée dépend de pression requise, spécifications du cylindre, volume de production, norme de fabrication et marché cible.
La pression admissible d'une bouteille d'extincteur dépend de sa conception, de son matériau, de l'épaisseur de sa paroi, du type d'extincteur et des normes de fabrication applicables. Il n'existe pas de pression nominale unique applicable à toutes les bouteilles d'extincteur.
Les extincteurs à pression stockée basse pression et les bouteilles de CO₂ haute pression, par exemple, fonctionnent dans des conditions de pression très différentes.
Pour cette raison, il ne faut pas confondre trois valeurs :
Les pressions de service et d'essai requises doivent toujours être vérifiées par rapport au modèle de cylindre spécifique et à la norme applicable.
Un cylindre d'extincteur vide ne contient ni agent extincteur ni gaz pressurisé avant d'être rempli et assemblé.
Il s'agit essentiellement du réservoir sous pression de l'extincteur. Selon la configuration de l'approvisionnement, un cylindre vide peut être fourni comme cylindre nu ou avec des composants tels que la vanne, le tube de siphon, le manomètre, le tuyau ou d'autres accessoires.
Après assemblage, le contenu dépend du type d'extincteur. Un extincteur fini peut contenir poudre chimique sèche, eau, solution moussante, CO₂ ou tout autre agent extincteur approuvé.
Pour les extincteurs à poudre sèche, à eau et à mousse sous pression permanente, un gaz de pressurisation séparé peut également être introduit lors de la production finale.
Oui. Le diamètre et la hauteur d'un cylindre d'extincteur vide peuvent être personnalisés dans les limites de la conception du cylindre, du processus de fabrication et des exigences de pression applicables.
Les dimensions des cylindres sont généralement déterminées en fonction des exigences :
Capacité de l'agent extincteur, volume interne, épaisseur de la paroi, pression de service, raccordement de la vanne et conception générale de l'extincteur.
Pour les cylindres soudés, la personnalisation peut également nécessiter des ajustements au niveau des outillage des couvercles supérieur et inférieur, diamètre de formage du corps du cylindre, longueur de coupe et dispositifs de soudage.
Si une nouvelle dimension de cylindre est requise, le client doit donc fournir soit un dessin de cylindre existant, soit la capacité requise et les dimensions principales afin que la faisabilité de la fabrication puisse être évaluée avant la production.
Oui. Les cylindres d'extincteurs vides peuvent généralement être fournis avec des couleurs de revêtement personnalisées et un marquage client, sous réserve des normes de produit applicables et des exigences de marquage locales.
Le revêtement en poudre est couramment utilisé pour la finition extérieure du cylindre. Bien que le rouge soit largement associé aux extincteurs portatifs, d'autres couleurs peuvent être disponibles pour des produits, des applications ou des marchés spécifiques.
Le branding client peut être appliqué à l'aide de méthodes telles que impression sérigraphique, étiquetage ou autres procédés de marquage appropriés, en fonction des spécifications du cylindre et des exigences de commande.
Toutefois, la personnalisation de la marque ne doit pas remplacer le marquage obligatoire des cylindres, les informations de sécurité ou l'identification relative à la certification exigés par le marché de destination.
Pour fabriquer ou chiffrer avec précision un cylindre d'extincteur sur mesure, le fournisseur doit d'abord comprendre la conception de l'extincteur, les exigences de pression et la norme du marché de destination.
Pour une demande de cylindre sur mesure, il est utile de fournir les informations suivantes :
Si un cylindre existant est reproduit, fournir un spécification de dessin technique ou d'échantillon physique peut réduire considérablement l'incertitude dimensionnelle.
Après avoir rempli le formulaire, un spécialiste du matériel d'incendie je vous contacterai Dans les 24 heures.
Le premier objectif sera de comprendre vos besoins, puis d’élaborer ensemble un business plan et de vous proposer le meilleur prix pour vous !
+86 15521103013
Nous vous contacterons dans 1 heure, veuillez faire attention à l'e-mail avec le suffixe “@firesafer.com”.