Tabung sumber bersertifikat untuk perusahaan pemadam kebakaran atau instalasi pemadam kebakaran.
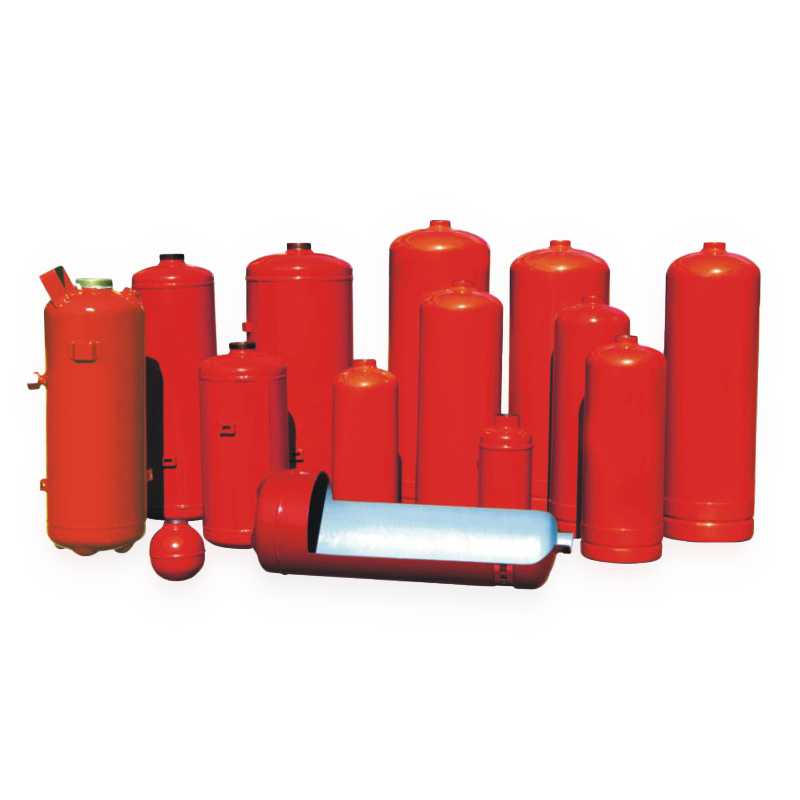
Dengan pengalaman bertahun-tahun dalam penelitian dan pengembangan tabung pemadam kebakaran, Firesafer dapat memproduksi tabung berkualitas tinggi dan berbagai jenis untuk memenuhi kebutuhan pelanggan.
Setiap negara memiliki persyaratan yang berbeda untuk bentuk dan spesifikasi silinder. Firesafer memiliki berbagai cetakan untuk pembuatan silinder alat pemadam kebakaran dan dapat dengan cepat memenuhi pengiriman pesanan Anda.
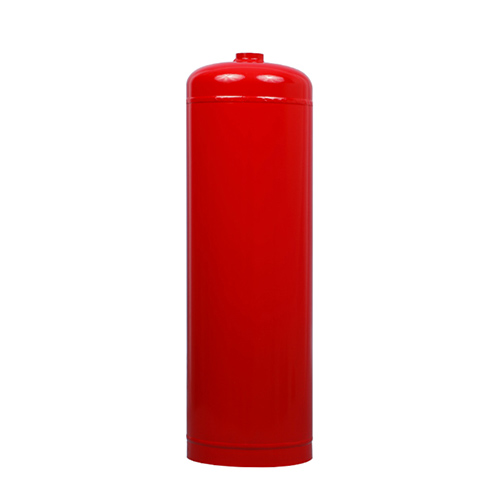
Bagian Bawah M
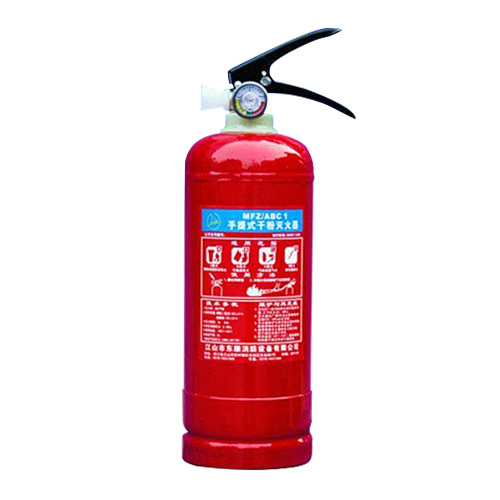
Cincin Bawah
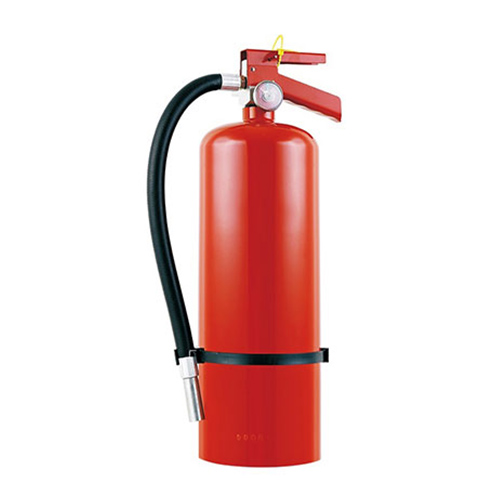
Botol Kanton
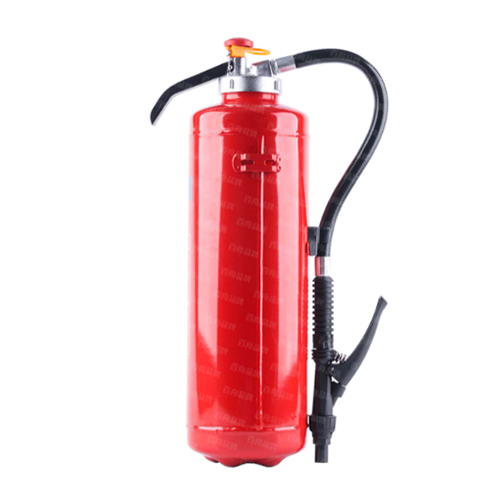
Bagian Bawah Bunga Plum
Masing-masing diuji secara hidrostatis dengan tekanan 3,0 MPa untuk memastikan kualitas dan keamanan tanpa ledakan.
Ketahanan korosi yang tinggi dan bobot yang lebih ringan karena penggunaan material baja karbon mulai dari pengadaan bahan baku hingga pencetakan produk.
Baik Anda berada di Eropa, Amerika Utara, Amerika Selatan, Oseania, atau Asia Tenggara, kami memiliki sertifikasi yang Anda butuhkan.
Kami menyediakan layanan pengadaan dan perakitan katup untuk memenuhi kebutuhan Anda dalam pengadaan produk jadi.
Produk kami memenuhi persyaratan transportasi untuk bahan kimia kering dan bahan kimia basah.
Selain warna merah standar, Anda juga dapat menyesuaikan warna lain seperti hijau, biru, dan lain sebagainya.
Kami memiliki peralatan paling efisien di industri ini untuk mencapai presisi tinggi dan produksi otomatis dalam proses pencetakan, dan penutup bawah sesuai dengan laras dengan celah kontrol ≤0,5 mm.
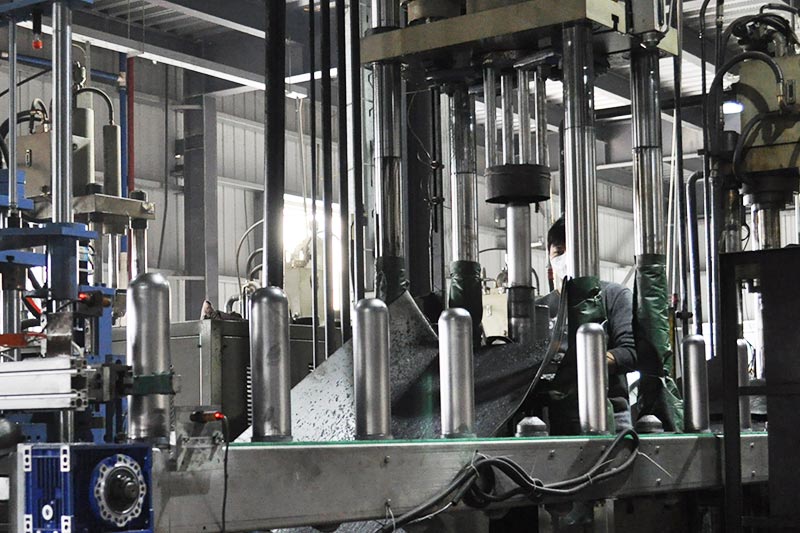
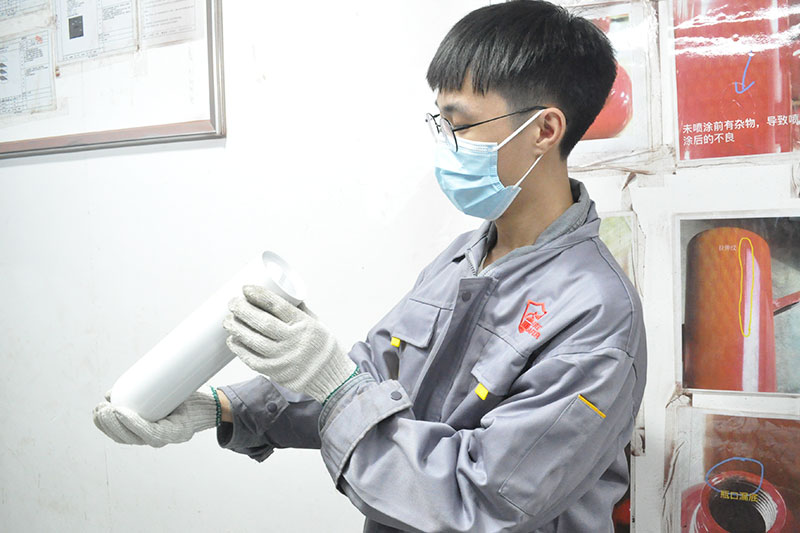
Berikan tekanan pada badan botol hingga 3,0 mpa selama 1 menit, 100% pastikan tidak ada kebocoran, pecah, dan deformasi yang terlihat.
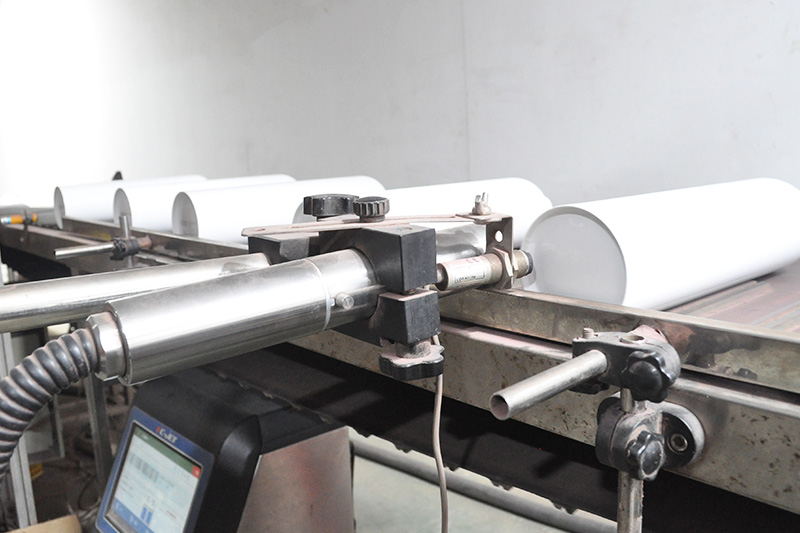
Mesin pengkodean otomatis memungkinkan setiap produk yang diproduksi oleh firesafer diberi tanda unik sehingga asal produk dapat terus dilacak.
Tabung alat pemadam kebakaran umumnya terbuat dari baja karbon, baja tahan karat, atau paduan aluminium, tergantung pada jenis alat pemadam, tekanan kerja, persyaratan ketahanan korosi, dan standar yang berlaku.
Baja karbon adalah material yang paling umum digunakan untuk banyak tabung pemadam kebakaran portabel berisi bubuk kering, air, dan busa, terutama tabung yang dilas. Material ini menawarkan keseimbangan praktis antara kekuatan, kemampuan dibentuk, kemampuan dilas, dan biaya produksi.
Baja tahan karat Digunakan untuk aplikasi yang membutuhkan ketahanan korosi, daya tahan, atau penampilan yang lebih baik. Bahan ini dapat dipilih untuk alat pemadam kebakaran yang digunakan di lingkungan laut, pengolahan makanan, kimia, atau lingkungan korosif lainnya, meskipun umumnya lebih mahal daripada baja karbon.
Paduan aluminium Bahan ini biasanya dipilih ketika bobot yang lebih ringan dan ketahanan korosi yang baik menjadi hal penting. Bahan ini juga digunakan untuk desain silinder tanpa sambungan atau bertekanan tinggi tertentu.
Pemilihan material dan ketebalan dinding yang tepat harus dilakukan sesuai dengan... Bahan pemadam api, struktur silinder, tekanan kerja dan uji, lingkungan operasi, dan standar manufaktur yang berlaku..
Tabung pemadam kebakaran yang dilas biasanya terdiri dari tiga bagian baja utama: penutup atas, badan silinder, dan penutup bawah.
Berbeda dengan silinder yang dibentuk dengan metode deep-drawn dari satu lembaran baja, silinder pemadam kebakaran yang dilas diproduksi dengan membentuk komponen-komponen tersebut secara terpisah dan kemudian menyambungnya melalui serangkaian proses pengelasan.
Tergantung pada kapasitas produksi dan tingkat otomatisasi yang dibutuhkan, badan silinder dapat diproduksi menggunakan salah satu dari dua metode berikut: proses pembentukan lembaran semi-otomatis atau sebuah proses pembentukan tabung yang sepenuhnya otomatis.
Penutup atas dan bawah diproduksi dari gulungan baja dengan cara dicap.
Tergantung pada kapasitas produksi dan pemanfaatan material yang dibutuhkan, dua metode produksi umum dapat digunakan:
Jalur Pengepresan Linier
Gulungan baja dilepas dari gulungannya dan langsung dimasukkan ke dalam mesin pres, di mana bagian penutup atas dan bawah secara bertahap dicetak dan dibentuk.
Garis Stempel Zigzag Tenggorokan Dalam
Sistem pengumpanan zigzag servo menggerakkan strip baja secara lateral selama proses pencetakan, memungkinkan tata letak material dioptimalkan dan mengurangi limbah baja.
Setelah proses pencetakan dan pembentukan, penutup atas dan bawah yang sudah jadi disiapkan untuk pengelasan silinder selanjutnya.
Sebelum perakitan dan pengelasan silinder, penutup bawah dapat ditandai dengan informasi produksi yang dibutuhkan menggunakan mesin pengkodean.
Tergantung pada persyaratan produsen, penandaan tersebut dapat mencakup informasi seperti: tanggal produksi, nomor batch, model, spesifikasi, atau informasi ketertelusuran lainnya.
Proses penandaan diselesaikan sebelum pengelasan sehingga identifikasi yang dibutuhkan terbentuk secara permanen pada penutup bawah sebelum menjadi bagian dari silinder yang sudah jadi.
Untuk produksi semi-otomatis, lembaran baja terlebih dahulu dipotong sesuai dimensi yang dibutuhkan berdasarkan diameter dan tinggi silinder.
Setiap lembaran kemudian melewati mesin penggulung untuk membentuk badan silindris.
Setelah proses pembentukan gulungan, tepi dan ujung badan silinder dipangkas untuk mencapai dimensi yang dibutuhkan dan mempersiapkan badan tersebut untuk pengelasan.
Sambungan memanjang tersebut kemudian dilas untuk menutup lembaran baja gulung secara permanen dan membentuk cangkang silinder.
Penutup atas dan penutup bawah kemudian diposisikan dan dilas ke badan silinder, biasanya dengan bantuan operator atau peralatan pengelasan semi-otomatis.
Proses tipikalnya adalah:
Pemotongan Lembaran → Pembentukan Gulungan → Pemangkasan Badan → Pengelasan Sambungan Memanjang → Pengelasan Penutup Atas & Bawah
Untuk kapasitas produksi yang lebih tinggi, badan silinder dapat diproduksi menggunakan jalur pembuatan tabung otomatis.
Gulungan baja terus menerus digulung, dibentuk, dan dilas memanjang menjadi tabung dengan diameter yang ditentukan.
Tabung yang sudah terbentuk kemudian masuk ke dalam sebuah mesin pemotong, pemangkas, dan pembentuk leher otomatis, di mana bahan tersebut dipotong sesuai panjang silinder yang dibutuhkan. Ujung atas dan bawah badan silinder secara otomatis dipangkas dan dibentuk sesuai dengan dimensi pengelasan yang dibutuhkan.
Badan silinder yang telah disiapkan kemudian dipindahkan ke proses pengelasan selanjutnya.
Proses otomatis yang umum adalah:
Gulungan Baja → Pembentukan Pipa → Pengelasan Sambungan Memanjang → Pemotongan Sesuai Panjang → Pemangkasan Ujung / Penyempitan
Metode otomatis ini secara signifikan mengurangi penanganan manual dan memberikan dimensi silinder yang lebih konsisten untuk produksi berkelanjutan.
Setelah penutup atas, badan silinder, dan penutup bawah disiapkan, ketiga bagian tersebut dirakit untuk membentuk silinder alat pemadam kebakaran yang lengkap.
Penutup atas dan bawah diposisikan secara akurat pada badan silinder dan dilas di sekeliling lingkarannya.
Tergantung pada konfigurasi produksi, proses ini dapat dilakukan menggunakan stasiun pengelasan manual, peralatan semi-otomatis, atau jalur pengelasan silinder multi-stasiun otomatis sepenuhnya.
Bersama dengan sambungan memanjang, lasan melingkar ini membentuk struktur las utama dari silinder yang sudah jadi.
Setelah penutup atas, badan silinder, dan penutup bawah disiapkan, ketiga bagian tersebut dirakit untuk membentuk silinder alat pemadam kebakaran yang lengkap.
Penutup atas dan bawah diposisikan secara akurat pada badan silinder dan dilas di sekeliling lingkarannya.
Tergantung pada konfigurasi produksi, proses ini dapat dilakukan menggunakan stasiun pengelasan manual, peralatan semi-otomatis, atau jalur pengelasan silinder multi-stasiun otomatis sepenuhnya.
Bersama dengan sambungan memanjang, lasan melingkar ini membentuk struktur las utama dari silinder yang sudah jadi.
Setelah tabung alat pemadam kebakaran diuji kekedapannya terhadap udara, permukaannya dipoles dan dibersihkan untuk menghilangkan cacat permukaan, bekas las, dan residu oksida, sehingga meningkatkan kualitas permukaan sebelum proses pelapisan.
Lapisan cat bubuk kemudian diaplikasikan secara merata ke permukaan luar dan dikeringkan pada suhu yang ditentukan untuk membentuk lapisan pelindung yang tahan lama.
Untuk desain alat pemadam api berbasis air atau busa tertentu, lapisan anti korosi internal juga dapat diaplikasikan sesuai dengan spesifikasi produk.
Pada tahap ini, produksi tabung pemadam kebakaran kosong yang telah dilas pada dasarnya telah selesai.
Perbedaan utama antara tabung pemadam kebakaran yang dilas dan yang dibentuk dengan metode deep-drawing terletak pada cara pembentukan dan perakitan cangkang tabung.
A tabung pemadam kebakaran yang dilas Biasanya diproduksi dari komponen baja yang dibentuk secara terpisah. Dalam konstruksi tiga bagian yang umum, silinder terdiri dari sebuah penutup atas, badan silinder yang digulung, dan penutup bawah.. Badan silinder memiliki sambungan las memanjang, sedangkan penutup atas dan bawah kemudian dilas ke badan silinder.
A silinder yang ditarik dalam Dibuat dengan cara menarik lembaran baja menjadi bentuk tertentu menggunakan satu atau lebih operasi pembentukan tekan. Tergantung pada desain silinder, ini mengurangi jumlah sambungan las yang diperlukan untuk membentuk cangkang penahan tekanan.
Kedua konstruksi tersebut juga membutuhkan peralatan produksi yang berbeda:
Silinder las:
Pembentukan baja → Pembentukan rol/tabung → Pengelasan memanjang → Pengelasan perakitan
Silinder yang ditarik dalam:
Pemotongan awal → Pembentukan dalam → Pembentukan/pemangkasan tambahan → Proses perakitan selanjutnya
Tidak ada konstruksi yang dapat dinilai hanya sebagai "lebih baik." Desain yang tepat bergantung pada... tekanan yang dibutuhkan, spesifikasi silinder, volume produksi, standar manufaktur, dan pasar sasaran.
Tekanan yang dapat ditahan oleh tabung pemadam api bergantung pada desain tabung, material, ketebalan dinding, jenis pemadam, dan standar manufaktur yang berlaku. Tidak ada satu peringkat tekanan pun yang berlaku untuk setiap tabung pemadam api.
Sebagai contoh, alat pemadam api bertekanan rendah dan tabung CO₂ bertekanan tinggi beroperasi dalam kondisi tekanan yang sangat berbeda.
Oleh karena itu, ketiga nilai ini tidak boleh disamakan:
Tekanan kerja dan tekanan uji yang dibutuhkan harus selalu dikonfirmasi terhadap model silinder tertentu dan standar yang berlaku.
Tabung alat pemadam api yang kosong tidak mengandung bahan pemadam atau gas bertekanan sebelum alat pemadam diisi dan dirakit.
Pada dasarnya, ini adalah wadah penahan tekanan dari alat pemadam kebakaran. Tergantung pada konfigurasi pasokan, silinder kosong dapat dipasok sebagai silinder kosong atau bersama dengan komponen seperti katup, tabung sifon, pengukur tekanan, selang atau aksesori lainnya.
Setelah dirakit, isinya bergantung pada jenis alat pemadam kebakaran. Alat pemadam kebakaran yang sudah jadi mungkin berisi bubuk kimia kering, air, larutan busa, CO₂ atau bahan pemadam api lain yang disetujui.
Untuk alat pemadam api bubuk kering, air, dan busa bertekanan, gas bertekanan terpisah juga dapat dimasukkan selama produksi akhir.
Ya. Diameter dan tinggi tabung pemadam kebakaran kosong dapat disesuaikan dalam batasan desain tabung, proses pembuatan, dan persyaratan tekanan yang berlaku.
Dimensi silinder biasanya ditentukan sesuai dengan yang dibutuhkan:
Kapasitas bahan pemadam, volume internal, ketebalan dinding, tekanan kerja, sambungan katup, dan desain keseluruhan alat pemadam.
Untuk silinder yang dilas, kustomisasi mungkin juga memerlukan penyesuaian pada perkakas penutup atas dan bawah, diameter pembentukan badan silinder, panjang pemotongan, dan perlengkapan pengelasan..
Jika ukuran silinder baru diperlukan, pelanggan harus menyediakan gambar silinder yang sudah ada atau kapasitas dan dimensi utama yang dibutuhkan agar proses manufaktur dapat dievaluasi sebelum produksi.
Ya. Tabung pemadam kebakaran kosong umumnya dapat dipasok dengan warna lapisan khusus dan merek pelanggan, dengan tunduk pada standar produk yang berlaku dan persyaratan penandaan setempat.
Pelapisan bubuk umumnya digunakan untuk lapisan luar silinder. Meskipun warna merah secara luas dikaitkan dengan alat pemadam kebakaran portabel, warna lain mungkin tersedia untuk produk, aplikasi, atau pasar tertentu.
Branding pelanggan dapat diterapkan menggunakan metode seperti: pencetakan sablon, pelabelan, atau proses penandaan lain yang sesuai., tergantung pada spesifikasi silinder dan persyaratan pemesanan.
Namun, branding yang disesuaikan tidak boleh menggantikan penandaan silinder wajib, informasi keselamatan, atau identifikasi terkait sertifikasi yang dipersyaratkan oleh pasar tujuan.
Untuk memproduksi atau memberikan penawaran harga yang akurat untuk tabung pemadam kebakaran khusus, pemasok terlebih dahulu perlu memahami desain pemadam kebakaran, persyaratan tekanan, dan standar pasar tujuan.
Untuk permintaan silinder khusus, akan sangat membantu jika Anda memberikan informasi berikut:
Jika silinder yang sudah ada sedang direproduksi, berikan spesifikasi gambar teknik atau sampel fisik dapat secara signifikan mengurangi ketidakpastian dimensi.
Setelah Anda mengisi formulir, sebuah spesialis peralatan pemadam kebakaran akan menghubungi Anda dalam waktu 24 jam.
Tujuan pertama kami adalah memahami kebutuhan Anda, kemudian bersama-sama mengembangkan rencana bisnis dan memberikan harga terbaik untuk Anda!
+86 15521103013
Kami akan menghubungi Anda dalam waktu 1 jam, mohon perhatikan email dengan akhiran tersebut. “@firesafer.com”.