Bombola sorgente certificata per aziende o impianti antincendio
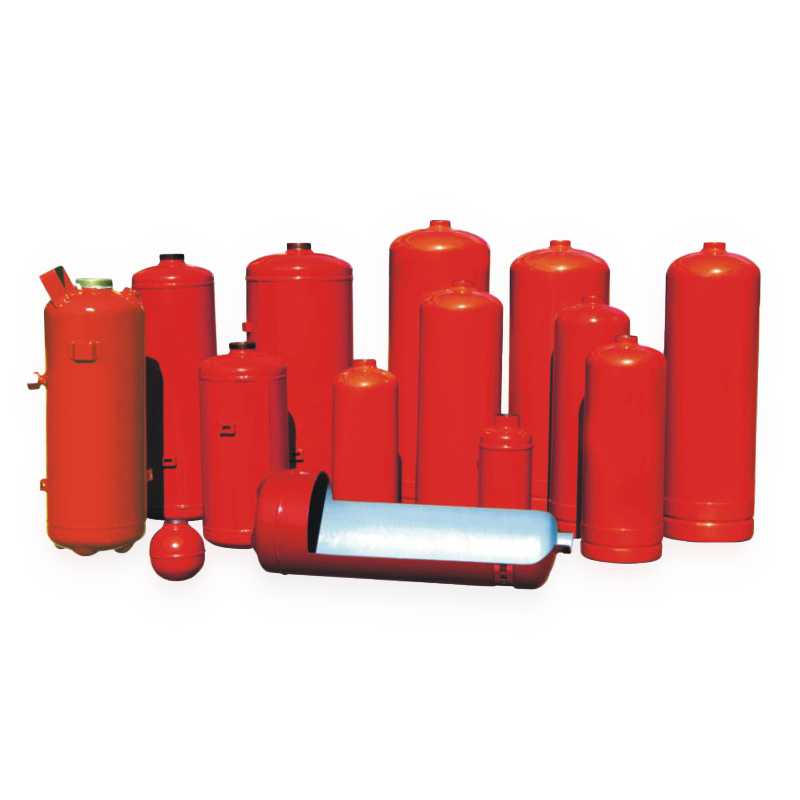
Grazie ai nostri anni di esperienza nella ricerca e nello sviluppo di bombole per estintori, Firesafer è in grado di produrre bombole di alta qualità e di tutti i tipi, per soddisfare le esigenze dei clienti.
Diversi paesi hanno requisiti diversi per la forma e le specifiche dei cilindri. Firesafer ha una varietà di stampi per la fabbricazione di cilindri per estintori e può ottenere rapidamente una consegna rapida del tuo ordine.
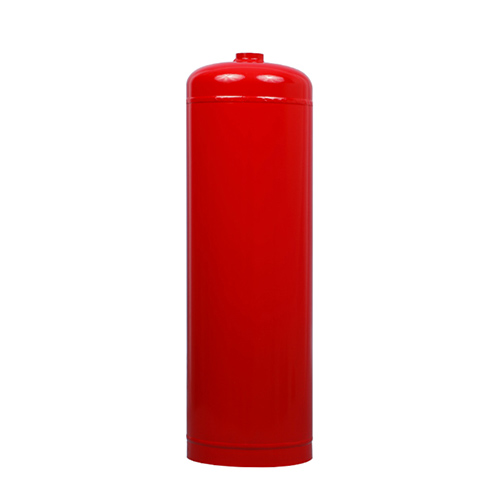
M In basso
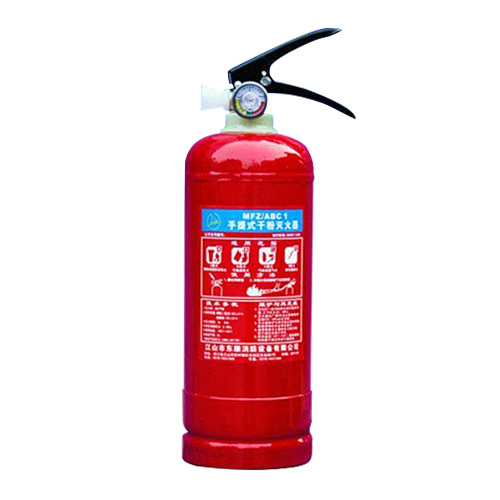
Anello inferiore
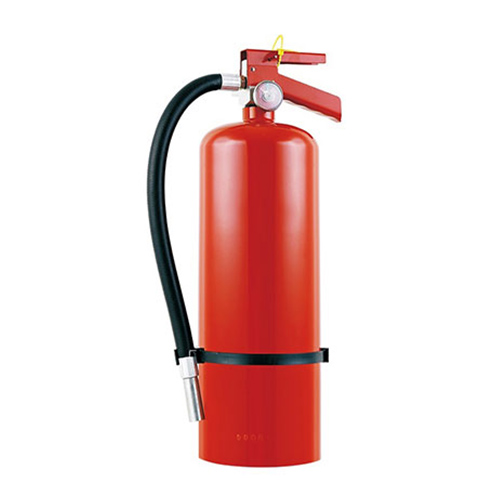
Cantonese-Bottiglia
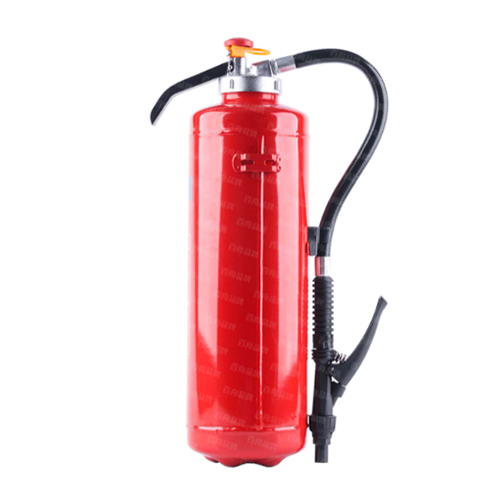
Fondo del fiore di prugna
Ciascuno testato a 3,0 mpa idrostaticamente per garantire qualità e sicurezza senza esplosioni
Elevata resistenza alla corrosione e peso ridotto grazie all'uso di materiali in acciaio al carbonio dall'approvvigionamento delle materie prime allo stampaggio del prodotto
Che tu sia in Europa, Nord America, Sud America, Oceania o Sud-Est asiatico, abbiamo le certificazioni di cui hai bisogno
Forniamo servizi di approvvigionamento e assemblaggio di valvole per soddisfare le vostre esigenze di approvvigionamento di prodotti finiti
I nostri prodotti soddisfano i requisiti di trasporto per prodotti chimici secchi e umidi
Oltre al colore rosso standard, è possibile personalizzare anche altri colori come il verde, il blu, ecc.
Disponiamo delle attrezzature più efficienti del settore per ottenere un'elevata precisione e una produzione automatica nel processo di stampaggio, mentre il coperchio inferiore si adatta al cilindro con uno spazio di controllo di ≤0,5 mm.
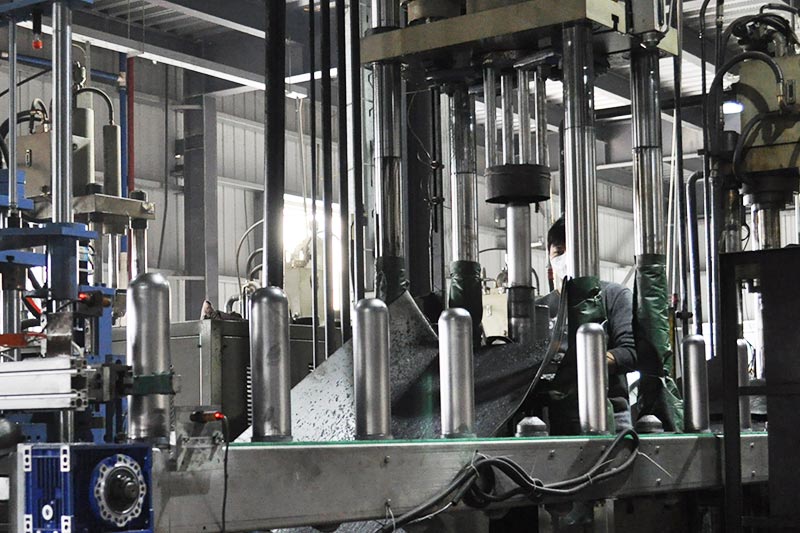
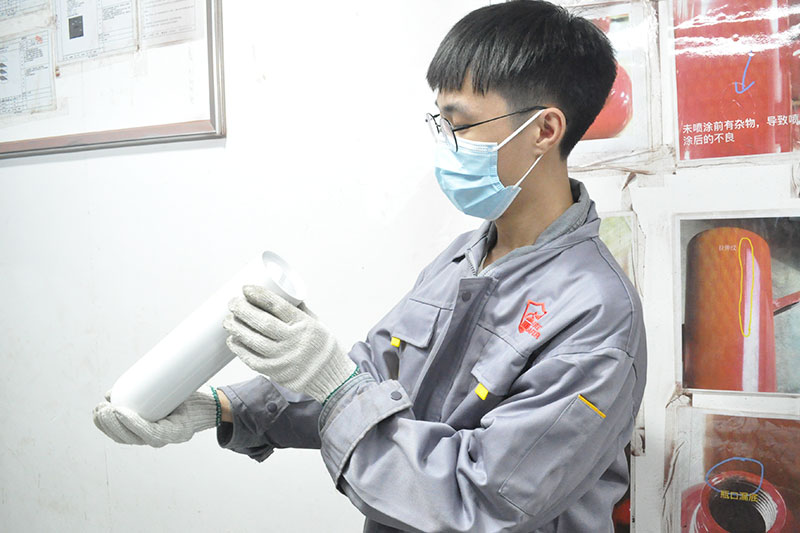
Pressurizzare il corpo della bottiglia a 3,0 mpa per 1 min, 100% garantire l'assenza di perdite, rotture e deformazioni visibili
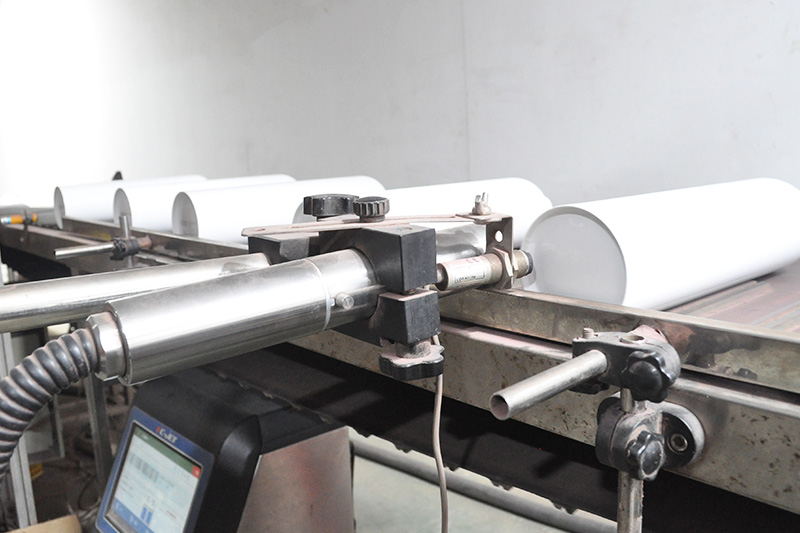
Grazie alle macchine di codifica automatica, ogni prodotto realizzato da Firesafer può essere contrassegnato in modo univoco, così da poterne tracciare costantemente l'origine.
I cilindri degli estintori sono generalmente realizzati in acciaio al carbonio, acciaio inossidabile o lega di alluminio, a seconda del tipo di estintore, della pressione di esercizio, dei requisiti di resistenza alla corrosione e della normativa applicabile.
acciaio al carbonio È il materiale più comunemente utilizzato per molti cilindri di estintori portatili a polvere secca, ad acqua e a schiuma, soprattutto per i cilindri saldati. Offre un buon equilibrio tra resistenza, formabilità, saldabilità e costi di produzione.
acciaio inossidabile Viene utilizzato in applicazioni in cui sono richieste maggiore resistenza alla corrosione, durata o aspetto estetico. Può essere scelto per gli estintori utilizzati in ambienti marini, nell'industria alimentare, chimica o in altri ambienti corrosivi, sebbene sia generalmente più costoso dell'acciaio al carbonio.
lega di alluminio Viene generalmente scelto quando sono importanti un peso ridotto e una buona resistenza alla corrosione. Viene inoltre utilizzato per alcuni tipi di cilindri senza saldatura o ad alta pressione.
Il materiale corretto e lo spessore della parete devono essere selezionati in base a agente estinguente, struttura del cilindro, pressione di esercizio e di prova, ambiente operativo e norma di fabbricazione applicabile.
Un cilindro di estintore saldato è tipicamente composto da tre sezioni principali in acciaio: il coperchio superiore, corpo del cilindro e coperchio inferiore.
A differenza dei cilindri stampati a freddo, formati da un unico blocco di acciaio, i cilindri saldati per estintori vengono fabbricati formando separatamente i componenti e unendoli poi attraverso una serie di processi di saldatura.
A seconda della capacità produttiva richiesta e del livello di automazione, il corpo del cilindro può essere fabbricato utilizzando un processo semiautomatico di formatura della lamiera o un processo di formatura dei tubi completamente automatizzato.
I coperchi superiore e inferiore sono realizzati mediante stampaggio a caldo a partire da una bobina di acciaio.
A seconda della capacità produttiva richiesta e dell'utilizzo dei materiali, si possono utilizzare due metodi di produzione tipici:
Linea di stampaggio lineare
La bobina di acciaio viene svolta e alimentata direttamente in una pressa, dove i semilavorati del coperchio superiore e inferiore vengono progressivamente stampati e formati.
Linea di stampaggio a zigzag per gola profonda
Un sistema di alimentazione a zigzag servoassistito sposta lateralmente il nastro d'acciaio durante lo stampaggio, consentendo di ottimizzare la disposizione del materiale e ridurre gli sprechi di acciaio.
Dopo la stampatura e la formatura, i coperchi superiore e inferiore finiti vengono preparati per la successiva saldatura del cilindro.
Prima dell'assemblaggio e della saldatura del cilindro, il coperchio inferiore può essere contrassegnato con le informazioni di produzione richieste utilizzando un macchina codificatrice.
A seconda dei requisiti del produttore, la marcatura può includere informazioni quali: data di produzione, numero di lotto, modello, specifica o altre informazioni di tracciabilità.
Il processo di marcatura viene completato prima della saldatura, in modo che l'identificazione richiesta sia impressa in modo permanente sul coperchio inferiore prima che questo diventi parte integrante del cilindro finito.
Per la produzione semiautomatica, le lamiere d'acciaio vengono innanzitutto tagliate nelle dimensioni richieste in base al diametro e all'altezza del cilindro.
Ogni foglio passa quindi attraverso una macchina laminatrice per formare il corpo cilindrico.
Dopo la profilatura a rulli, i bordi e le estremità del corpo del cilindro vengono rifilati per ottenere le dimensioni richieste e preparare il corpo alla saldatura.
La giunzione longitudinale viene quindi saldata per chiudere in modo permanente la lamiera d'acciaio laminata e formare il guscio del cilindro.
Il coperchio superiore e quello inferiore vengono successivamente posizionati e saldati al corpo del cilindro, in genere con apparecchiature di saldatura assistite da operatore o semiautomatiche.
Il processo tipico è il seguente:
Taglio della lamiera → Profilatura a rulli → Rifilatura della carrozzeria → Saldatura longitudinale → Saldatura del coperchio superiore e inferiore
Per capacità produttive più elevate, il corpo del cilindro può essere realizzato utilizzando una linea automatica di formatura dei tubi.
La bobina di acciaio viene svolta in modo continuo, formata e saldata longitudinalmente per ottenere un tubo del diametro specificato.
Il tubo formato entra quindi in un macchina automatica per taglio, rifilatura e restringimento, dove viene tagliato alla lunghezza del cilindro richiesta. Le estremità superiore e inferiore del corpo del cilindro vengono automaticamente rifilate e formate secondo le dimensioni di saldatura richieste.
Il corpo cilindrico preparato viene quindi trasferito alla successiva fase di saldatura.
Il processo automatico tipico è il seguente:
Bobina di acciaio → Formatura del tubo → Saldatura longitudinale → Taglio a misura → Rifilatura/restringimento delle estremità
Questo metodo automatizzato riduce significativamente la movimentazione manuale e garantisce dimensioni dei cilindri più uniformi per la produzione continua.
Una volta preparati il coperchio superiore, il corpo del cilindro e il coperchio inferiore, le tre sezioni vengono assemblate per formare il cilindro completo dell'estintore.
I coperchi superiore e inferiore sono posizionati con precisione sul corpo del cilindro e saldati lungo la loro circonferenza.
A seconda della configurazione di produzione, questo processo può essere eseguito utilizzando stazioni di saldatura manuali, apparecchiature semiautomatiche o una linea di saldatura cilindri multistazione completamente automatica.
Insieme alla saldatura longitudinale, queste saldature circonferenziali costituiscono la struttura saldata principale del cilindro finito.
Una volta preparati il coperchio superiore, il corpo del cilindro e il coperchio inferiore, le tre sezioni vengono assemblate per formare il cilindro completo dell'estintore.
I coperchi superiore e inferiore sono posizionati con precisione sul corpo del cilindro e saldati lungo la loro circonferenza.
A seconda della configurazione di produzione, questo processo può essere eseguito utilizzando stazioni di saldatura manuali, apparecchiature semiautomatiche o una linea di saldatura cilindri multistazione completamente automatica.
Insieme alla saldatura longitudinale, queste saldature circonferenziali costituiscono la struttura saldata principale del cilindro finito.
Dopo aver testato la tenuta all'aria del cilindro dell'estintore, la superficie viene lucidata e pulita per rimuovere difetti superficiali, segni di saldatura e residui di ossido, migliorando così la qualità della superficie prima del processo di rivestimento.
Successivamente, la verniciatura a polvere viene applicata uniformemente sulla superficie esterna e polimerizzata alla temperatura specificata per formare una finitura protettiva durevole.
Per alcuni modelli di estintori ad acqua o a schiuma, può essere applicato anche un rivestimento interno resistente alla corrosione, in base alle specifiche del prodotto.
A questo punto, la produzione del cilindro vuoto saldato dell'estintore è sostanzialmente completata.
La principale differenza tra i cilindri per estintori saldati e quelli stampati a freddo risiede nel modo in cui il guscio del cilindro viene formato e assemblato.
A cilindro di estintore saldato è tipicamente fabbricato da componenti in acciaio formati separatamente. In una comune costruzione a tre pezzi, il cilindro è costituito da un coperchio superiore, corpo cilindrico arrotolato e coperchio inferiore. Il corpo del cilindro presenta una saldatura longitudinale, mentre i coperchi superiore e inferiore vengono successivamente saldati al corpo.
A cilindro a stampaggio profondo Viene prodotto modellando un grezzo di acciaio mediante una o più operazioni di stampaggio a pressione. A seconda del design del cilindro, questo riduce il numero di giunzioni saldate necessarie per formare il guscio portante.
Le due tipologie di costruzione richiedono inoltre attrezzature di produzione differenti:
Cilindro saldato:
Formatura dell'acciaio → Profilatura di tubi/rulli → Saldatura longitudinale → Saldatura di assemblaggio
Cilindro stampato a freddo:
Tranciatura → Imbutitura profonda → Formatura/rifilatura aggiuntiva → Processi di assemblaggio successivi
Nessuna delle due costruzioni dovrebbe essere giudicata semplicemente come “migliore”. Il progetto appropriato dipende da pressione richiesta, specifiche del cilindro, volume di produzione, standard di fabbricazione e mercato di riferimento.
La pressione che una bombola di estintore può sopportare dipende dal suo design, dal materiale, dallo spessore delle pareti, dal tipo di estintore e dagli standard di fabbricazione applicabili. Non esiste un unico valore di pressione valido per tutte le bombole di estintore.
Gli estintori a bassa pressione e le bombole di CO₂ ad alta pressione, ad esempio, funzionano in condizioni di pressione molto diverse.
Per questo motivo, i tre valori non vanno confusi:
Le pressioni di esercizio e di prova richieste devono essere sempre verificate in base al modello specifico della bombola e alla normativa applicabile.
Prima di essere riempito e assemblato, il cilindro vuoto di un estintore non contiene né agente estinguente né gas pressurizzante.
Si tratta essenzialmente del contenitore a pressione dell'estintore. A seconda della configurazione di fornitura, può essere fornito un cilindro vuoto come cilindro nudo oppure insieme a componenti quali valvola, tubo di sifone, manometro, tubo flessibile o altri accessori.
Dopo l'assemblaggio, il contenuto dipende dal tipo di estintore. Un estintore finito può contenere polvere chimica secca, acqua, soluzione schiumogena, CO₂ o altro agente estinguente approvato.
Per gli estintori a polvere secca, ad acqua e a schiuma a pressione accumulata, durante la fase finale di produzione può essere introdotto anche un gas di pressurizzazione separato.
Sì. Il diametro e l'altezza di una bombola di estintore vuota possono essere personalizzati entro i limiti del design della bombola, del processo di fabbricazione e dei requisiti di pressione applicabili.
Le dimensioni del cilindro sono normalmente determinate in base alle esigenze:
capacità dell'agente estinguente, volume interno, spessore delle pareti, pressione di esercizio, tipo di connessione della valvola e design complessivo dell'estintore.
Per i cilindri saldati, la personalizzazione può richiedere anche regolazioni al Attrezzatura per coperchio superiore e inferiore, diametro di formatura del corpo cilindro, lunghezza di taglio e dispositivi di saldatura..
Qualora sia necessaria una nuova dimensione del cilindro, il cliente dovrà fornire il disegno di un cilindro esistente oppure la capacità richiesta e le dimensioni principali, in modo da poter valutare la fattibilità produttiva prima della produzione.
Sì. I cilindri vuoti degli estintori possono generalmente essere forniti con colori di rivestimento personalizzati e con il marchio del cliente, nel rispetto degli standard di prodotto applicabili e dei requisiti di marcatura locali.
La verniciatura a polvere è comunemente utilizzata per la finitura esterna dei cilindri. Sebbene il rosso sia il colore più comunemente associato agli estintori portatili, altri colori possono essere disponibili per prodotti, applicazioni o mercati specifici.
Il branding del cliente può essere applicato utilizzando metodi quali: serigrafia, etichettatura o altri processi di marcatura idonei, a seconda delle specifiche del cilindro e dei requisiti d'ordine.
Tuttavia, la personalizzazione del marchio non deve sostituire le marcature obbligatorie delle bombole, le informazioni di sicurezza o le identificazioni relative alla certificazione richieste dal mercato di destinazione.
Per produrre o preventivare con precisione un cilindro per estintore personalizzato, il fornitore deve innanzitutto comprendere il design dell'estintore, i requisiti di pressione e gli standard del mercato di destinazione.
Per una richiesta di cilindro personalizzato, è utile fornire:
Se si sta riproducendo un cilindro esistente, fornendo un disegno tecnico o specifica del campione fisico può ridurre significativamente l'incertezza dimensionale.
Dopo aver compilato il modulo, un specialista in attrezzature antincendio ti contatterò entro 24 ore.
Il primo obiettivo sarà comprendere le tue esigenze, per poi elaborare insieme un business plan e fornirti la migliore tariffa disponibile!
+86 15521103013
Ti contatteremo entro 1 ora, fai attenzione all'email con il suffisso “@firesafer.com”.