Yangın şirketleri veya tesisleri için sertifikalı kaynak silindiri
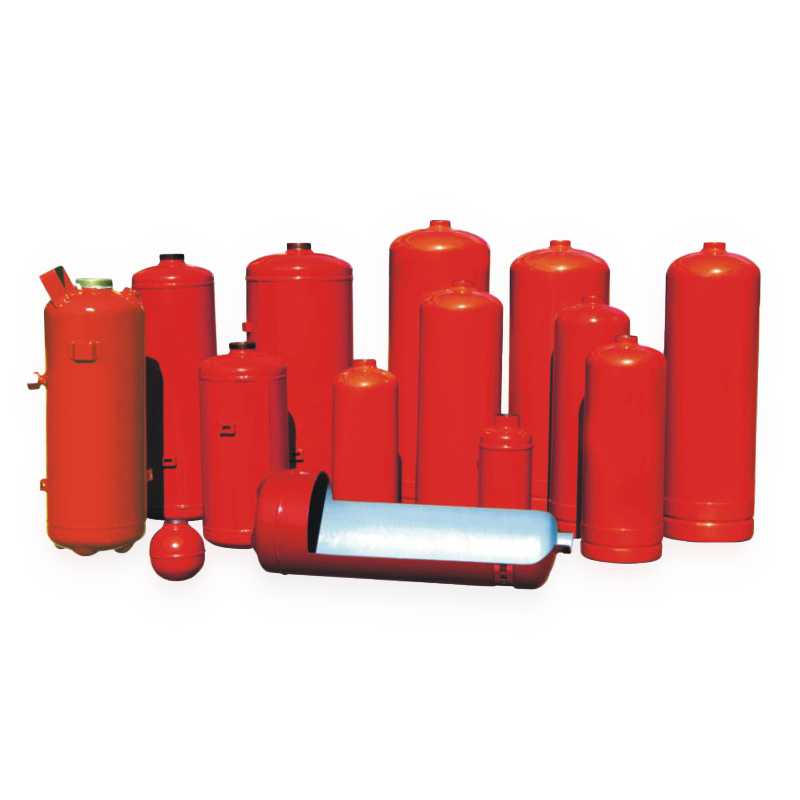
Yangın söndürme tüpleri konusunda uzun yıllara dayanan araştırma ve geliştirme deneyimimizle Firesafer, müşterilerinin ihtiyaçları doğrultusunda en üst kalitede ve her türlü tüpü üretebilmektedir.
Farklı ülkelerin silindirlerin şekli ve özellikleri için farklı gereksinimleri vardır. Firesafer, yangın söndürme silindiri üretimi için çeşitli kalıplara sahiptir ve siparişinizin hızlı teslimatını hızlı bir şekilde gerçekleştirebilir.
M Alt
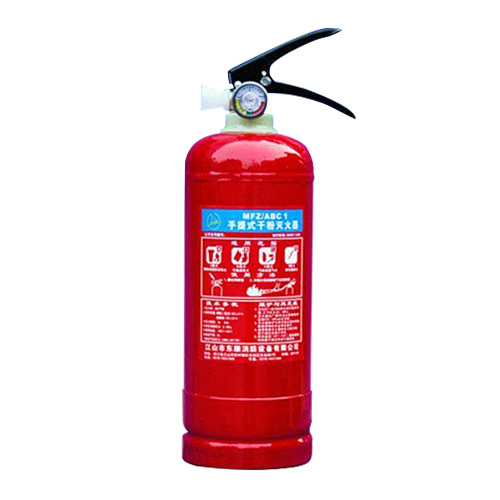
Alt Halka
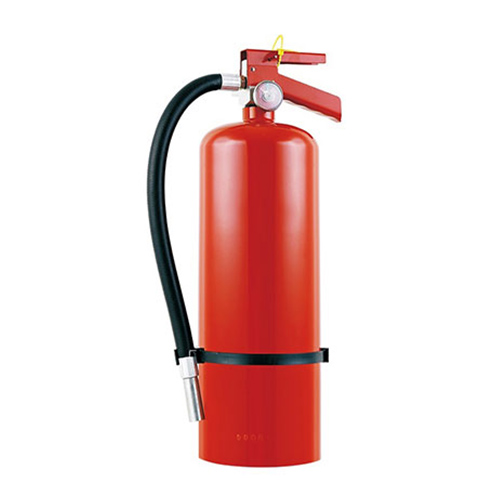
Kanton-Şişe
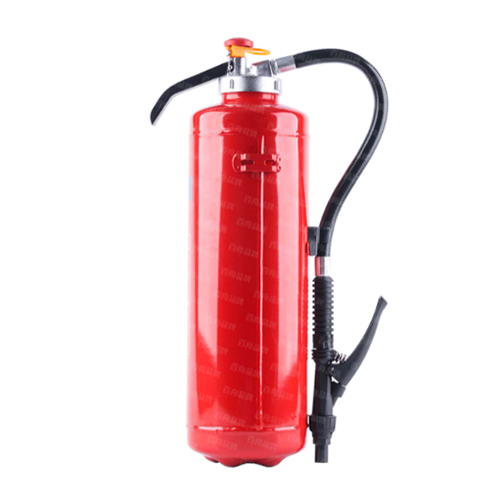
Erik Çiçeği Alt
Her biri patlama olmadan kalite ve güvenliği sağlamak için 3.0 mpa hidrostatik olarak test edilmiştir
Hammadde temininden ürün kalıplanmasına kadar karbon çelik malzemelerin kullanılması nedeniyle yüksek korozyon direnci ve daha hafif ağırlık
Avrupa, Kuzey Amerika, Güney Amerika, Okyanusya veya Güneydoğu Asya'da olun, ihtiyacınız olan sertifikalara sahibiz
Bitmiş ürün tedariği ihtiyaçlarınızı karşılamak için vana tedariği ve montaj hizmetleri sağlıyoruz
Ürünümüz kuru kimyasallar ve ıslak kimyasallar için nakliye gerekliliklerini karşılamaktadır
Standart kırmızı rengin yanı sıra yeşil, mavi vb. diğer renkleri de özelleştirebilirsiniz.
Damgalama işleminde yüksek hassasiyet ve otomatik üretim elde etmek için sektördeki en verimli ekipmanlara sahibiz ve alt kapak, ≤0,5mm kontrol boşluğu ile namluya uyum sağlıyor.
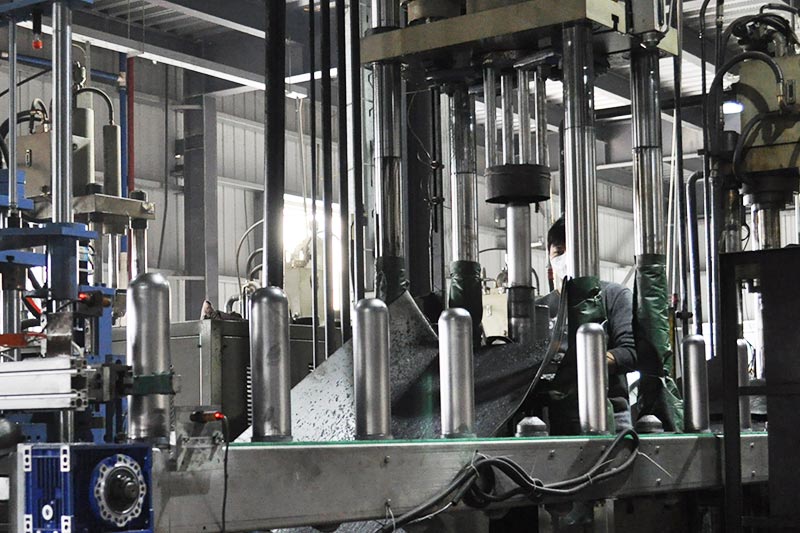
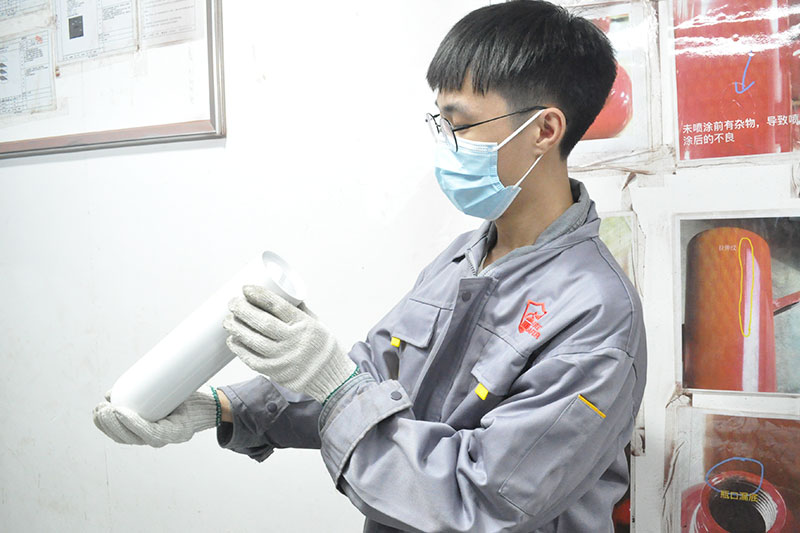
Şişe gövdesini 1 dakika boyunca 3,0 mpa'ya kadar basınçlandırın, 100% sızıntı, yırtılma ve görünür deformasyon olmadığından emin olun
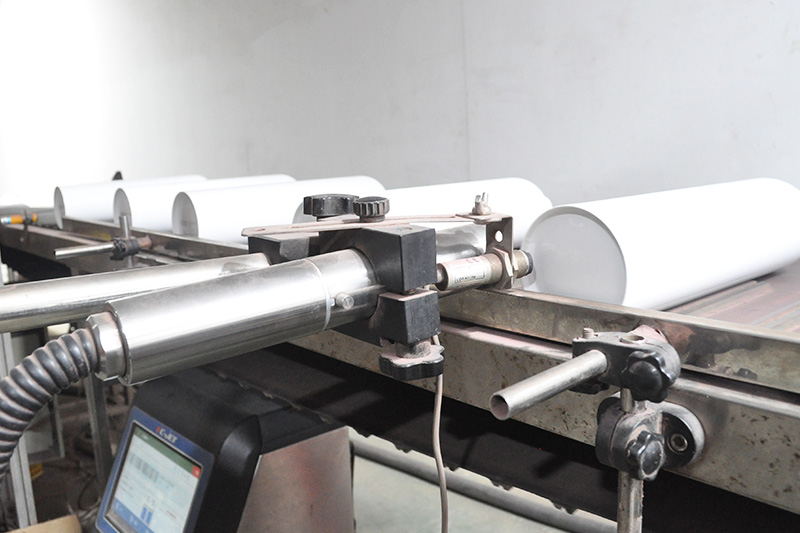
Otomatik kodlama makineleri, firesafer tarafından üretilen her ürünün benzersiz şekilde işaretlenmesini sağlayarak, ürünün menşeinin sürekli olarak izlenmesini sağlar.
Yangın söndürme tüpleri, söndürme cihazının türüne, çalışma basıncına, korozyon direnci gereksinimlerine ve geçerli standarda bağlı olarak genellikle karbon çelik, paslanmaz çelik veya alüminyum alaşımından üretilir.
Karbon çelik Özellikle kaynaklı silindirler olmak üzere, birçok taşınabilir kuru toz, su ve köpük yangın söndürme tüpü silindirinde en yaygın kullanılan malzemedir. Mukavemet, şekillendirilebilirlik, kaynaklanabilirlik ve üretim maliyeti arasında pratik bir denge sunar.
Paslanmaz çelik Korozyon direnci, dayanıklılık veya görünümün iyileştirilmesi gereken uygulamalarda kullanılır. Denizcilik, gıda işleme, kimya veya diğer aşındırıcı ortamlarda kullanılan yangın söndürücüler için tercih edilebilir, ancak genellikle karbon çeliğinden daha pahalıdır.
Alüminyum alaşımı Genellikle düşük ağırlık ve iyi korozyon direncinin önemli olduğu durumlarda tercih edilir. Ayrıca bazı dikişsiz veya yüksek basınçlı silindir tasarımlarında da kullanılır.
Doğru malzeme ve duvar kalınlığı, aşağıdakilere göre seçilmelidir: söndürme maddesi, silindir yapısı, çalışma ve test basıncı, çalışma ortamı ve geçerli üretim standardı.
Kaynaklı bir yangın söndürme tüpü tipik olarak üç ana çelik bölümden oluşur: üst kapak, silindir gövdesi ve alt kapak.
Tek bir çelik levhadan şekillendirilen derin çekme silindirlerinin aksine, kaynaklı yangın söndürücü silindirleri, bu bileşenlerin ayrı ayrı şekillendirilmesi ve ardından bir dizi kaynak işlemiyle birleştirilmesiyle üretilir.
Gerekli üretim kapasitesine ve otomasyon seviyesine bağlı olarak, silindir gövdesi aşağıdaki yöntemlerden biri kullanılarak üretilebilir: yarı otomatik sac şekillendirme işlemi veya bir tam otomatik tüp şekillendirme süreci.
Üst ve alt kapaklar çelik rulodan presleme yöntemiyle üretilir.
Gerekli üretim kapasitesine ve malzeme kullanımına bağlı olarak, iki tipik üretim yöntemi kullanılabilir:
Doğrusal Damgalama Hattı
Çelik rulo açılır ve doğrudan bir prese beslenir; burada üst ve alt kapak parçaları kademeli olarak damgalanır ve şekillendirilir.
Derin Boğazlı Zigzag Damgalama Hattı
Servo zikzak besleme sistemi, presleme sırasında çelik şeridi yanal olarak hareket ettirerek malzeme yerleşiminin optimize edilmesini ve çelik israfının azaltılmasını sağlar.
Damgalama ve şekillendirme işlemlerinin ardından, üst ve alt kapaklar daha sonraki silindir kaynak işlemleri için hazırlanır.
Silindir montajı ve kaynak işleminden önce, alt kapak, gerekli üretim bilgileriyle işaretlenebilir. kodlama makinesi.
Üreticinin gereksinimlerine bağlı olarak, işaretleme aşağıdaki gibi bilgileri içerebilir: üretim tarihi, parti numarası, model, özellik veya diğer izlenebilirlik bilgileri.
İşaretleme işlemi kaynak işleminden önce tamamlanır, böylece gerekli tanımlama, bitmiş silindirin bir parçası haline gelmeden önce alt kapak üzerinde kalıcı olarak oluşturulur.
Yarı otomatik üretimde, çelik levhalar öncelikle silindir çapına ve yüksekliğine göre gerekli boyutlarda kesilir.
Her bir levha daha sonra silindirik gövdeyi oluşturmak üzere bir haddeleme makinesinden geçirilir.
Rulo şekillendirme işleminden sonra, silindir gövdesinin kenarları ve uçları istenen boyutlara ulaşmak ve kaynak işlemine hazırlık yapmak için düzeltilir.
Ardından, haddelenmiş çelik levhanın kalıcı olarak kapatılması ve silindir gövdesinin oluşturulması için boyuna birleşim yeri kaynaklanır.
Üst kapak ve alt kapak daha sonra silindir gövdesine yerleştirilir ve genellikle operatör destekli veya yarı otomatik kaynak ekipmanıyla kaynaklanır.
Tipik süreç şöyledir:
Sac Kesimi → Rulo Şekillendirme → Gövde Kesimi → Boyuna Kaynak Dikişi → Üst ve Alt Kaplama Kaynağı
Daha yüksek üretim kapasiteleri için, silindir gövdesi otomatik boru üretim hattı kullanılarak üretilebilir.
Çelik rulo sürekli olarak açılır, şekillendirilir ve belirtilen çapa sahip bir boru haline getirilmek üzere boylamasına kaynaklanır.
Oluşan tüp daha sonra bir otomatik kesme, düzeltme ve boyun şekillendirme makinesi, Burada, silindirin istenen uzunluğuna göre kesilir. Silindir gövdesinin üst ve alt uçları, istenen kaynak boyutlarına göre otomatik olarak kesilir ve şekillendirilir.
Hazırlanan silindir gövdesi daha sonra bir sonraki kaynak işlemine aktarılır.
Tipik otomatik süreç şu şekildedir:
Çelik Bobin → Boru Şekillendirme → Boyuna Kaynak Dikişi → Boyuna Kesme → Uç Kırpma / Daraltma
Bu otomatik yöntem, manuel işlemleri önemli ölçüde azaltır ve sürekli üretim için daha tutarlı silindir boyutları sağlar.
Üst kapak, silindir gövdesi ve alt kapak hazırlandıktan sonra, üç bölüm bir araya getirilerek komple yangın söndürme silindiri oluşturulur.
Üst ve alt kapaklar silindir gövdesine hassas bir şekilde yerleştirilir ve çevreleri boyunca kaynaklanır.
Üretim konfigürasyonuna bağlı olarak, bu işlem manuel kaynak istasyonları, yarı otomatik ekipman veya tam otomatik çok istasyonlu silindir kaynak hattı kullanılarak gerçekleştirilebilir.
Boyuna kaynak dikişiyle birlikte, bu çevresel kaynaklar, bitmiş silindirin ana kaynaklı yapısını oluşturur.
Üst kapak, silindir gövdesi ve alt kapak hazırlandıktan sonra, üç bölüm bir araya getirilerek komple yangın söndürme silindiri oluşturulur.
Üst ve alt kapaklar silindir gövdesine hassas bir şekilde yerleştirilir ve çevreleri boyunca kaynaklanır.
Üretim konfigürasyonuna bağlı olarak, bu işlem manuel kaynak istasyonları, yarı otomatik ekipman veya tam otomatik çok istasyonlu silindir kaynak hattı kullanılarak gerçekleştirilebilir.
Boyuna kaynak dikişiyle birlikte, bu çevresel kaynaklar, bitmiş silindirin ana kaynaklı yapısını oluşturur.
Yangın söndürme tüpü hava geçirmezlik açısından test edildikten sonra, yüzey kusurları, kaynak izleri ve oksit kalıntıları giderilerek yüzey parlatılır ve temizlenir; böylece kaplama işleminden önce yüzey kalitesi iyileştirilir.
Ardından toz boya, dış yüzeye eşit şekilde uygulanır ve belirtilen sıcaklıkta kürlenerek dayanıklı bir koruyucu kaplama oluşturulur.
Bazı su veya köpük bazlı yangın söndürücü tasarımlarında, ürün özelliklerine göre iç kısma korozyona dayanıklı bir kaplama da uygulanabilir.
Bu aşamada, kaynaklı boş yangın söndürme tüpü üretimi esasen tamamlanmıştır.
Kaynaklı ve derin çekme yöntemiyle üretilen yangın söndürme tüpleri arasındaki temel fark, tüp gövdesinin nasıl şekillendirildiği ve monte edildiğidir.
A kaynaklı yangın söndürücü silindiri Genellikle ayrı ayrı şekillendirilmiş çelik bileşenlerden üretilir. Yaygın üç parçalı yapıda, silindir şunlardan oluşur: üst kapak, silindirik gövde ve alt kapak. Silindir gövdesi boylamasına kaynaklı bir dikişe sahipken, üst ve alt kapaklar daha sonra gövdeye kaynaklanır.
A derin çekme silindir Çelik bir levhanın bir veya daha fazla presleme işlemi kullanılarak şekillendirilmesiyle üretilir. Silindir tasarımına bağlı olarak, bu işlem basınç taşıyıcı gövdeyi oluşturmak için gereken kaynaklı bağlantı sayısını azaltır.
İki yapının da farklı üretim ekipmanlarına ihtiyacı var:
Kaynaklı silindir:
Çelik şekillendirme → Rulo/boru şekillendirme → Boyuna kaynak → Montaj kaynağı
Derin çekme silindir:
Kesme → Derin çekme → Ek şekillendirme / kesme → Sonraki montaj işlemleri
İki yapıdan hiçbirisi sadece "daha iyi" diye değerlendirilmemelidir. Uygun tasarım şunlara bağlıdır: gerekli basınç, silindir özellikleri, üretim hacmi, üretim standardı ve hedef pazar.
Yangın söndürme tüpünün dayanabileceği basınç, tüpün tasarımına, malzemesine, duvar kalınlığına, söndürme tüpü tipine ve geçerli üretim standardına bağlıdır. Her yangın söndürme tüpü için geçerli tek bir basınç değeri yoktur.
Örneğin, düşük basınçlı depolama basınçlı yangın söndürücüler ve yüksek basınçlı CO₂ tüpleri çok farklı basınç koşulları altında çalışır.
Bu nedenle üç değer birbirine karıştırılmamalıdır:
Gerekli çalışma ve test basınçları, her zaman belirli silindir modeline ve geçerli standarda göre teyit edilmelidir.
Boş bir yangın söndürme tüpü, doldurulup monte edilmeden önce içinde söndürme maddesi veya basınçlandırıcı gaz içermez.
Esasen, yangın söndürücünün basınç taşıyan kabıdır. Tedarik konfigürasyonuna bağlı olarak, boş bir silindir şu şekilde tedarik edilebilir: çıplak silindir veya vana, sifon borusu, basınç göstergesi, hortum veya diğer aksesuarlar gibi bileşenlerle birlikte.
Montajdan sonra, içeriği yangın söndürücünün türüne bağlıdır. Hazır bir yangın söndürücü şunları içerebilir: Kuru kimyasal toz, su, köpük çözeltisi, CO₂ veya onaylanmış başka bir söndürme maddesi.
Basınç altında depolanan kuru toz, su ve köpük yangın söndürücüler için, son üretim aşamasında ayrı bir basınçlandırma gazı da verilebilir.
Evet. Boş bir yangın söndürme tüpünün çapı ve yüksekliği, tüpün tasarımı, üretim süreci ve geçerli basınç gereksinimleri sınırları dahilinde özelleştirilebilir.
Silindir boyutları genellikle aşağıdaki gereksinimlere göre belirlenir:
Söndürme maddesi kapasitesi, iç hacim, duvar kalınlığı, çalışma basıncı, valf bağlantısı ve genel yangın söndürücü tasarımı.
Kaynaklı silindirler için özelleştirme, ayrıca ayarlamalar yapılmasını da gerektirebilir. üst ve alt kapak takımları, silindir gövdesi şekillendirme çapı, kesme uzunluğu ve kaynak fikstürleri.
Yeni bir silindir boyutuna ihtiyaç duyulması durumunda, üretim öncesinde imal edilebilirliğin değerlendirilebilmesi için müşterinin ya mevcut bir silindir çizimini ya da gerekli kapasite ve ana boyutları sağlaması gerekmektedir.
Evet. Boş yangın söndürme tüpleri, geçerli ürün standardına ve yerel işaretleme gerekliliklerine bağlı olarak, genellikle özelleştirilmiş kaplama renkleri ve müşteri markalamasıyla tedarik edilebilir.
Silindirlerin dış yüzeyinde genellikle toz boya kullanılır. Kırmızı renk genellikle taşınabilir yangın söndürücülerle ilişkilendirilse de, belirli ürünler, uygulamalar veya pazarlar için başka renkler de mevcut olabilir.
Müşteri markalaşması, aşağıdaki gibi yöntemler kullanılarak uygulanabilir: serigrafi baskı, etiketleme veya diğer uygun işaretleme işlemleri, Silindir özelliklerine ve sipariş gereksinimlerine bağlı olarak.
Ancak, özelleştirilmiş markalama, hedef pazarın gerektirdiği zorunlu silindir işaretlemelerinin, güvenlik bilgilerinin veya sertifikasyonla ilgili kimlik bilgilerinin yerini almamalıdır.
Özel bir yangın söndürme tüpü üretmek veya fiyat teklifini doğru bir şekilde vermek için, tedarikçinin öncelikle söndürme tüpünün tasarımını, basınç gereksinimlerini ve hedef pazar standardını anlaması gerekir.
Özel silindir siparişi için aşağıdaki bilgileri sağlamanız faydalı olacaktır:
Eğer mevcut bir silindir yeniden üretiliyorsa, aşağıdaki hususlara dikkat edilmelidir: teknik çizim veya fiziksel numune spesifikasyonu Boyutsal belirsizliği önemli ölçüde azaltabilir.
Formu doldurduktan sonra, bir yangın ekipmanı uzmanı sana ulaşacak 24 saat içinde.
İlk hedef ihtiyaçlarınızı anlamak, ardından birlikte bir iş planı geliştirmek ve size en uygun fiyatlandırmayı sunmak olacaktır!
+86 15521103013
Sizinle 1 saat içinde iletişime geçeceğiz, lütfen son ekli e-postaya dikkat edin “@firesafer.com”.